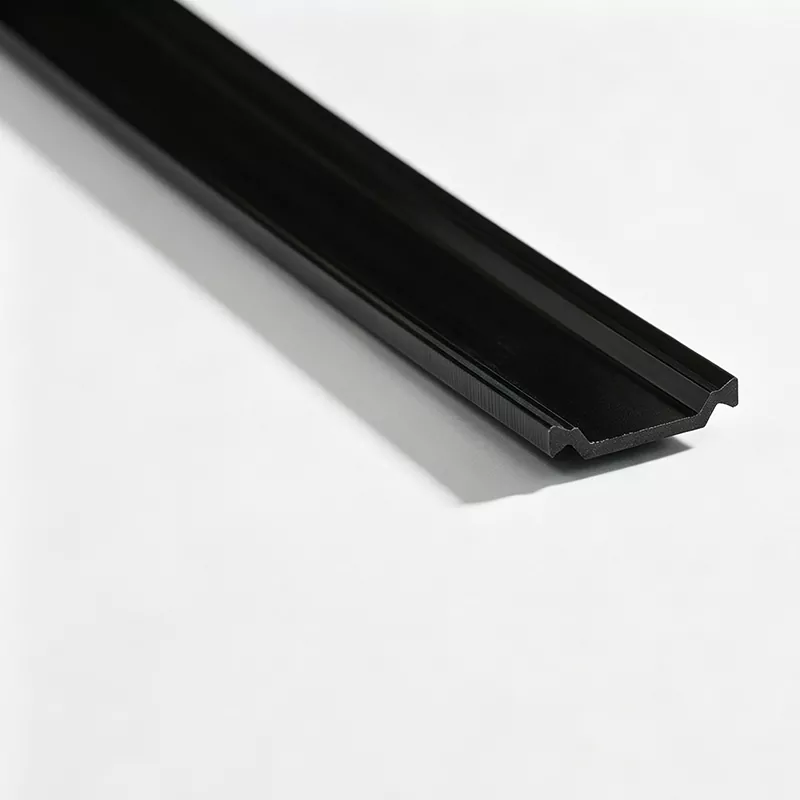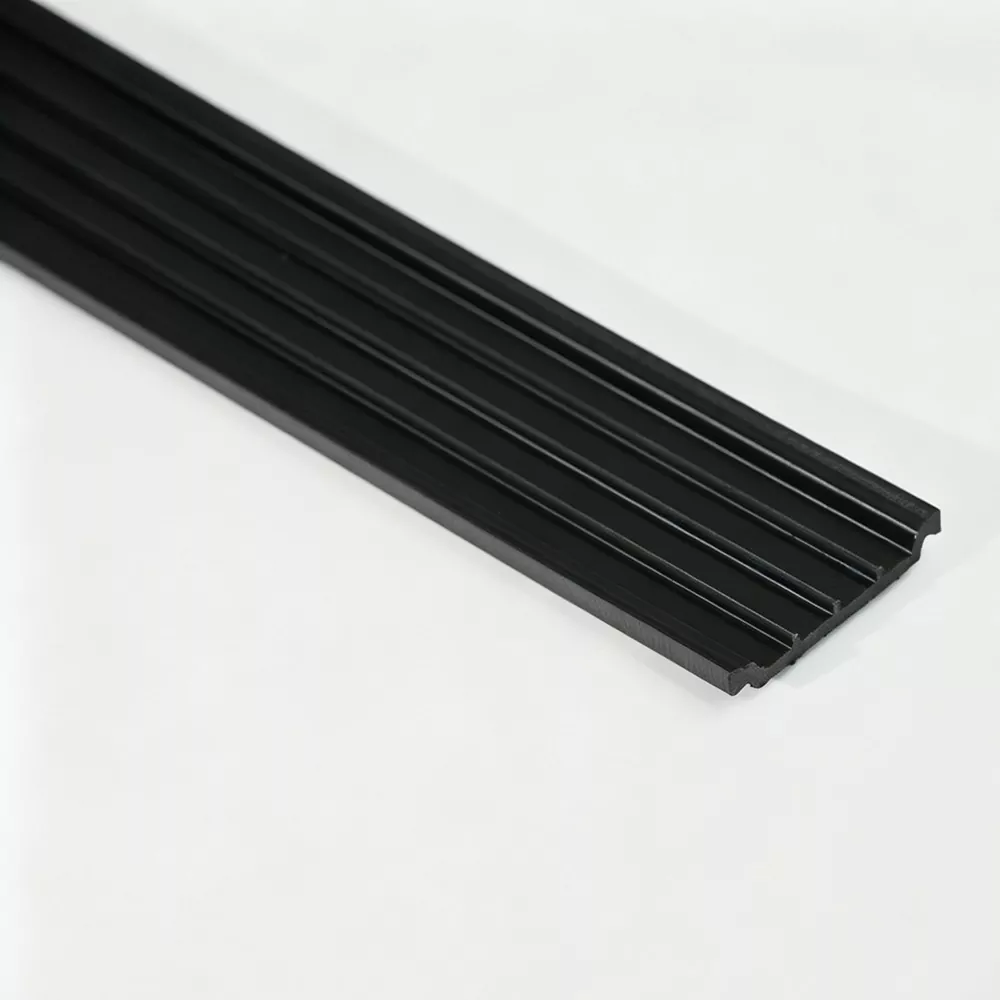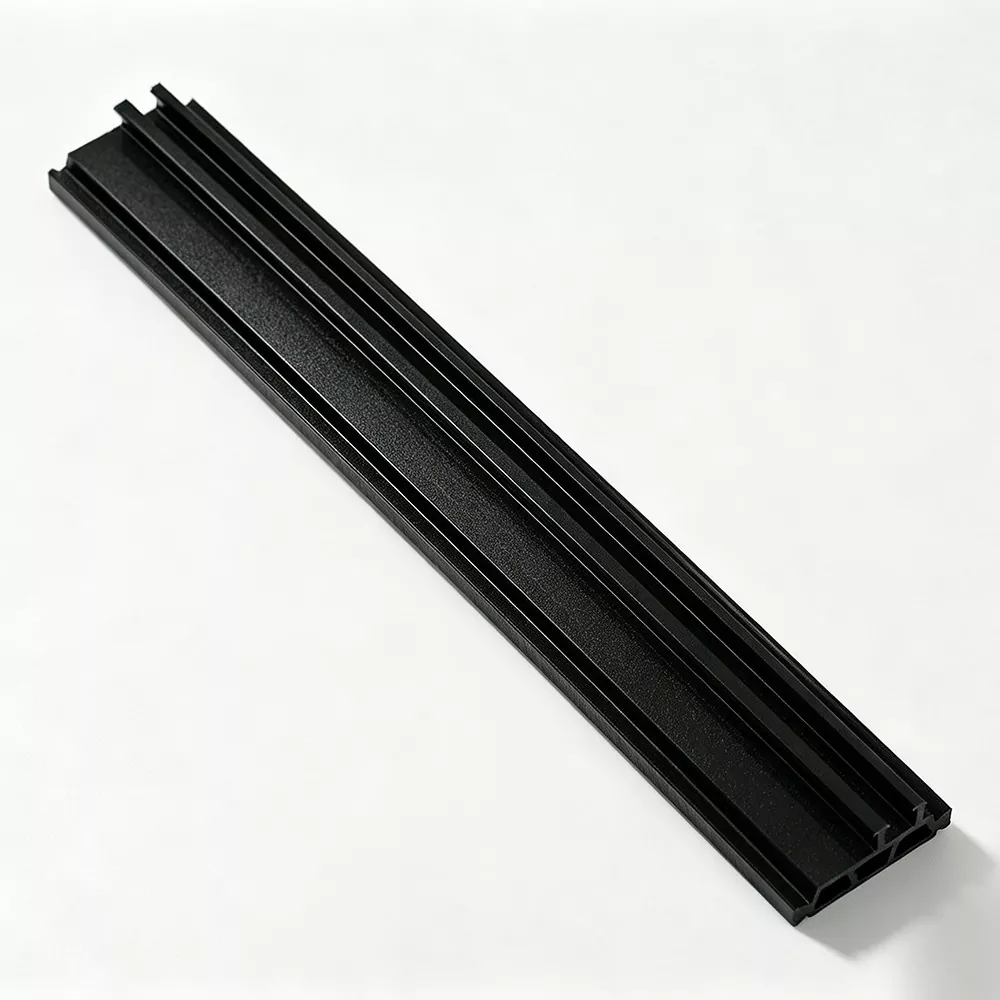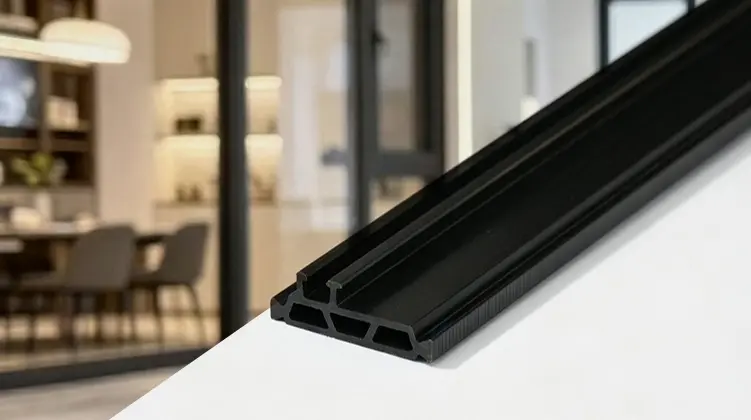
Терморазрывные полоскидля термически разрушенных алюминиевых систем зависят не только от компонента с низкой проводимостью. Изоляционный профиль должен точно соответствовать алюминиевой полости, оставаться механически зацепленным во время сборки и сохранять стабильные размеры в процессе эксплуатации. В этом руководстве объясняется, как работают профили PA66 GF25, как алюминиевый профиль определяет сечение, как производственные условия влияют на консистенцию и какие технические детали следует просмотреть, прежде чем будет окончательно утверждена спецификация.
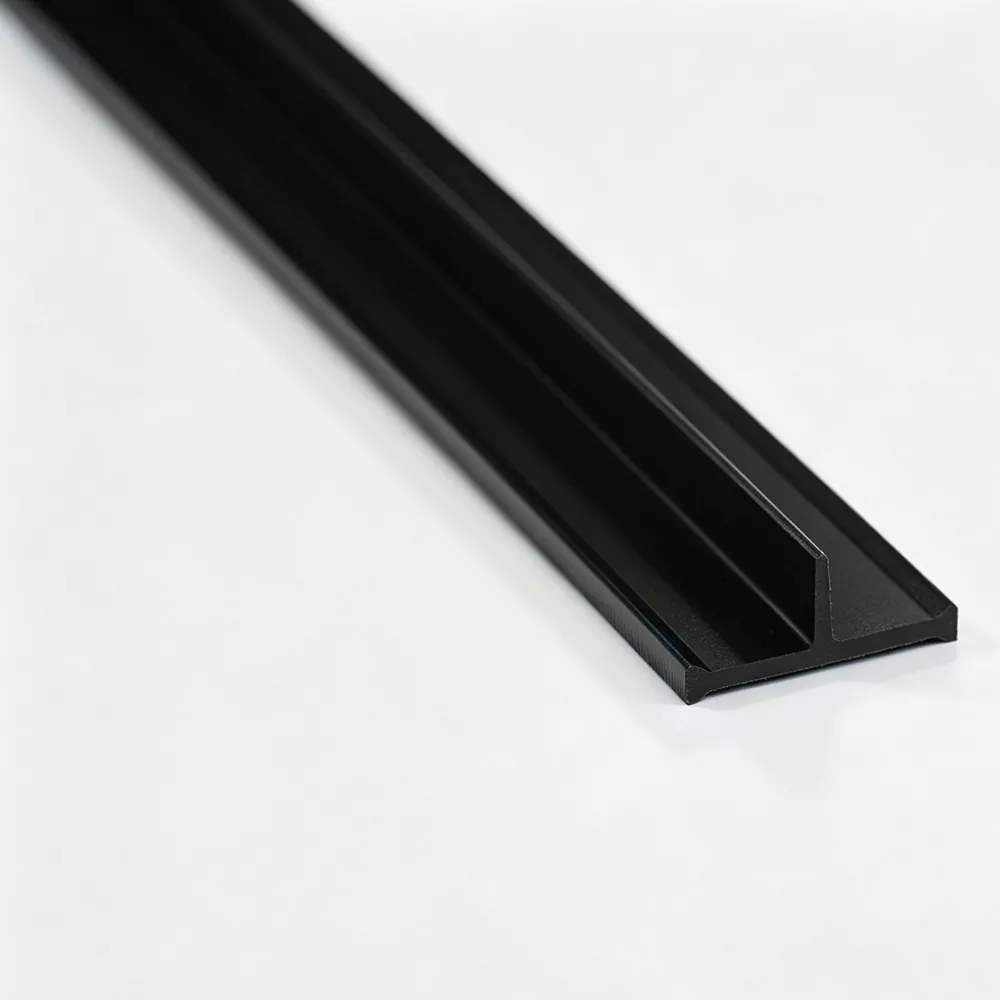
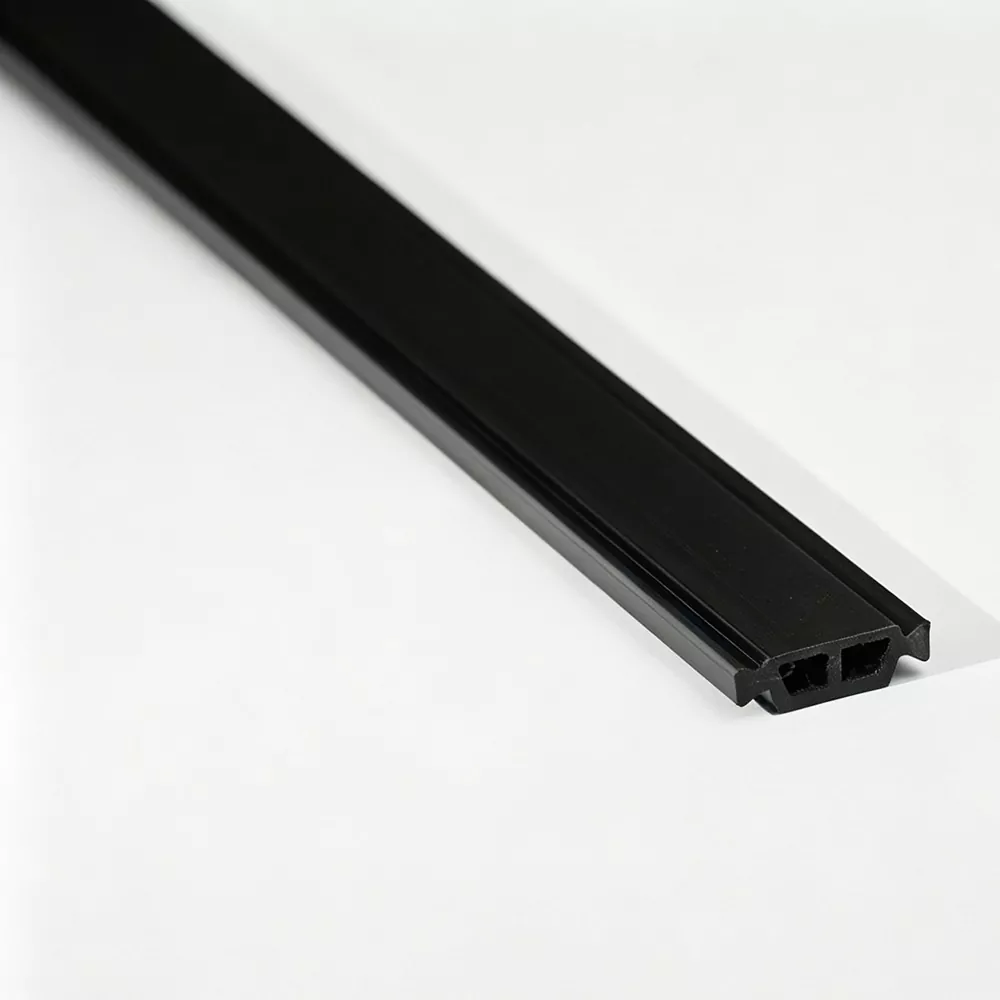
В термически сломанной алюминиевой раме изолирующая секция располагается между отдельными алюминиевыми элементами и прерывает прямой путь металлической теплопередачи. PA66 GF25 подходит для этой роли, поскольку нейлоновая матрица обеспечивает неметаллический барьер, а 25% армирования стекловолокном добавляет жесткость и стабильность размеров, необходимые для сборки профиля. Однако производительность определяется не только материалом. На выбор сечения влияют ширина и глубина полости, геометрия канавок, форма фиксации, необходимое разделение, толщина полосы, а также метод вставки или прокатки. Таким образом, надежная спецификация начинается с фактической экструзии алюминия и следует за компонентом через экструзию, охлаждение, формование, резку, проверку и окончательную сборку.
Нажмите на раздел ниже, чтобы перейти непосредственно к нужной теме.
Алюминий полезен при изготовлении окон, дверей и фасадных обрамлений, поскольку он сочетает в себе структурную прочность с относительно неприхотливой в уходе поверхностью. Его высокая теплопроводность также создает проблему: когда внутренние и внешние алюминиевые элементы остаются непосредственно соединенными металлом, тепло может распространяться через раму по непрерывному проводящему пути. Термически сломанная конструкция меняет этот путь, помещая неметаллическую секцию между отдельными алюминиевыми компонентами.
ЦельТерморазрывные полоскиследовательно, это не просто «заполнить пробел». Вставленный профиль должен поддерживать контролируемое разделение, а также функционировать как структурный интерфейс. Он должен оставаться внутри алюминиевой полости, сопротивляться движению, вызванному монтажными силами, и сохранять геометрию, необходимую для готовой рамы. Тепловая функция и механическая функция связаны между собой.
Основной принцип:алюминиевый профиль обеспечивает структуру рамы, а полиамидная секция прерывает прямой металлический мост между внутренней и внешней частями. Конечный результат зависит как от термического разделения, так и от надежного сцепления.
Тепло не распространяется через раму только в одном направлении. Он следует доступным проводящим путям через материалы и соединения. Таким образом, непрерывный алюминиевый путь может обходить предполагаемую изолированную полость, если только система не предназначена для прерывания этого маршрута. Правильно расположенная полиамидная секция уменьшает прямое соединение металл-металл и создает более длинный и менее проводящий путь через узел.
Вот почему геометрия имеет такое же значение, как и номинальное описание материала. Два профиля, изготовленные из одного и того же армированного полимера, могут вести себя по-разному, если их ширина, высота, форма фиксации или толщина стенок не соответствуют предполагаемой экструзии.
На практике компонент также должен выдерживать действия, применяемые во время вставки и профилирования. Профиль, который хорошо изолирует, но трескается при сборке, скользит в полости или не имеет достаточного сопротивления сдвигу, не может стать надежным производственным решением. Инженерная цель состоит в том, чтобы добиться термического прерывания без ущерба для стабильности сборки.
По этой причине выбор профиля следует начинать с алюминиевого профиля, а не с общей этикетки продукта. Форма является частью технической спецификации.
Полиамид 66, армированный 25% стекловолокна, обычно обозначаемый как PA66 GF25, подходит для систем термически разделенных алюминиевых профилей, поскольку он сочетает в себе неметаллическую структуру с жесткостью, необходимой на стыке сборки. Стеклянные волокна укрепляют полимерную матрицу и помогают профилю сохранять форму при механических нагрузках.
При производстве архитектурных профилей такая комбинация имеет практическое преимущество: не ожидается, что изоляционная секция будет действовать как незакрепленная вставка. Он имеет точную секцию, которая должна оставаться в контакте с алюминием, пока собранная рама перемещается, изготавливается и используется.
Усиленная матрица повышает жесткость и механическую стабильность, помогая сечению выдерживать вставку, перекатывание и дальнейшее зацепление внутри алюминиевого профиля.
Точные размеры помогают профилю правильно прилегать к полости, что важно, когда алюминиевый паз имеет определенную фиксирующую геометрию.
Полиамидный сегмент прерывает прямой путь теплопередачи металла между отдельными внутренними и внешними алюминиевыми секциями.
Контролируемые условия экструзии, охлаждения и формования поддерживают однородность готового профиля по всей длине.
Более прочный материал не устраняет автоматически неправильное поперечное сечение. Если фиксирующий элемент слишком велик, сила вставки может стать чрезмерной. Если площадь зацепления слишком мала, профиль может не достичь необходимой механической фиксации. Если толщина стенки неподходящая, во время сборки может сконцентрироваться локальное напряжение.
Поэтому PA66 GF25 следует рассматривать как часть системы проектирования. Выбор материала, качество экструзии и геометрия профиля должны работать вместе.
Нейлоновые материалы чувствительны к влаге во время обработки. Входной контроль материала и строгие условия экструзии помогают уменьшить изменчивость поведения расплава и размеров готовой продукции. По этой причине перед началом производства полезно проверять влажность материала, характеристики текучести расплава и содержание стекловолокна.
Тот же принцип применим к охлаждению и формованию. Профиль, выходящий из штампа, еще не является готовым, стабильным по размерам компонентом. Последующий процесс влияет на то, как секция принимает окончательную форму и, следовательно, на то, насколько плотно она прилегает к алюминиевой полости.
Практический вывод:PA66 GF25 обеспечивает материальную основу для прочного термически разделенного интерфейса, но готовый профиль по-прежнему зависит от контроля экструзии, охлаждения, формования, контроля размеров и совместимости с алюминиевым профилем.
Не существует универсального профиля, подходящего для каждого алюминиевого профиля. Полость, созданная алюминиевым профилем, определяет физическое пространство, доступное для изолирующего компонента, а фиксирующая конструкция определяет, как удерживается компонент. Таким образом, технически обоснованный процесс выбора начинается с изучения экструзии, а не с выбора раздела только по названию.
При разработке новой термически разрушенной системы требуемые размеры следует рассматривать вместе. Изменение глубины полости может повлиять на высоту профиля. Изменение формы канавки может повлиять на геометрию замка. Изменение требуемого расстояния может повлиять на имеющуюся толщину стенки. Эти размеры образуют связанную задачу проектирования.
| Фактор алюминиевого профиля | Соответствующие требования к изоляции | Почему это важно |
|---|---|---|
| Ширина полости | Ширина профиля | Секция должна занимать полость без чрезмерного ослабления или приложения силы. |
| Глубина полости | Высота профиля | Высота влияет на то, как компонент располагается внутри алюминия и насколько доступно зацепление. |
| Структура канавок | Запирающая геометрия | Соответствие канавки важно для стабильной механической фиксации. |
| Требуемое разделение | Толщина стенки и форма сечения | Профиль должен создавать необходимое неметаллическое разделение, не мешая сборке. |
| Процесс сборки | Совместимость при вставке и прокатке | Секция должна выдерживать силы и движения, связанные с выбранным методом производства. |
Чертеж алюминиевого профиля может показать размеры полости, конфигурацию канавок, допуски сечения и геометрию окружающей стенки, о которых не может сообщить название продукта. При необычном сечении чертеж также снижает риск выбора внешне похожего профиля, но с другой запирающей конструкцией.
Важная информация включает ширину и глубину полости, форму канавки, предполагаемую ориентацию, необходимое разделение и любые размерные ограничения, налагаемые окончательной рамой. Требования к сборке должны быть записаны одновременно.
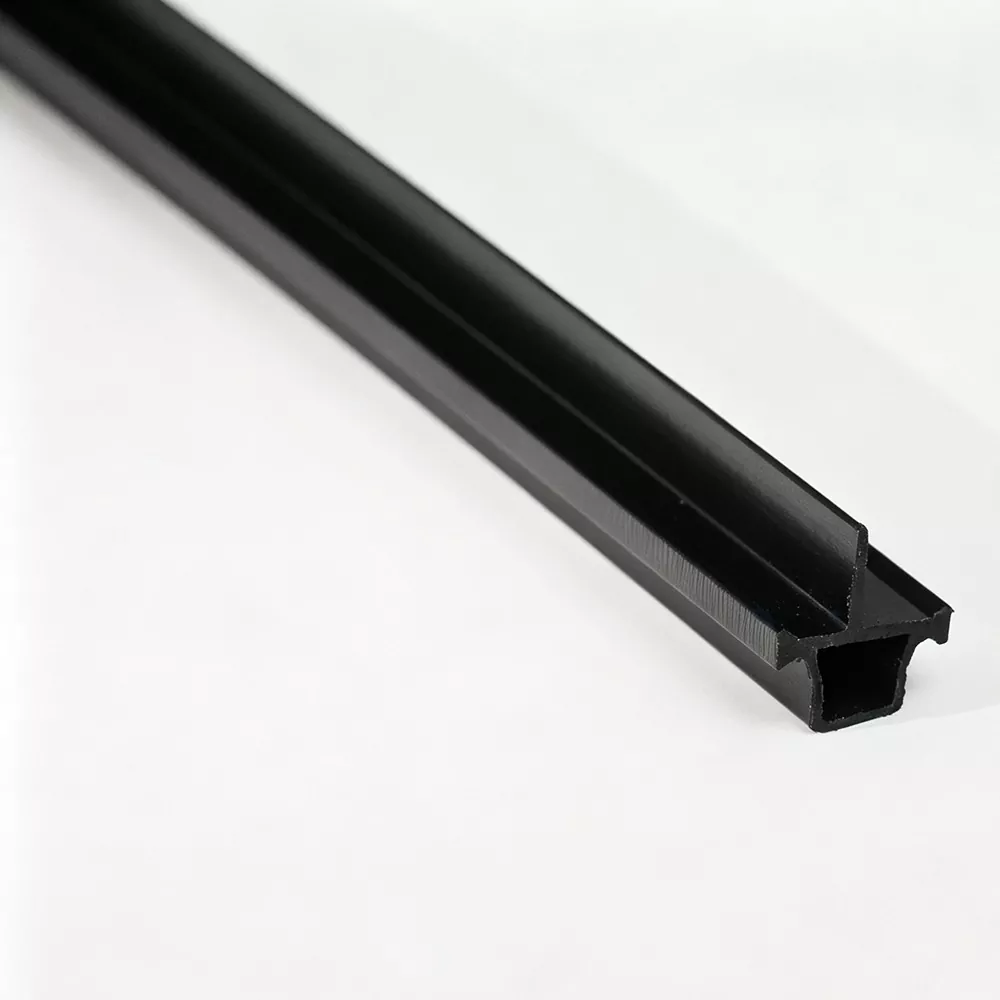
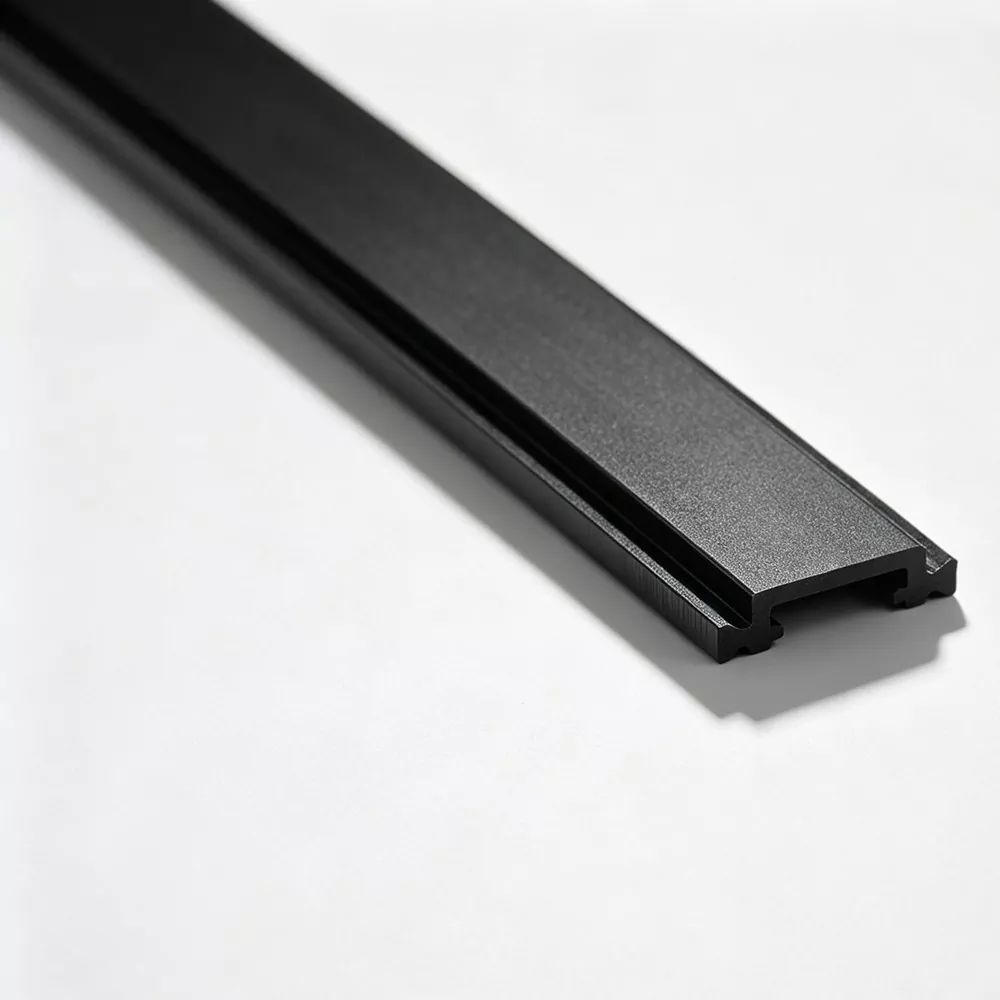
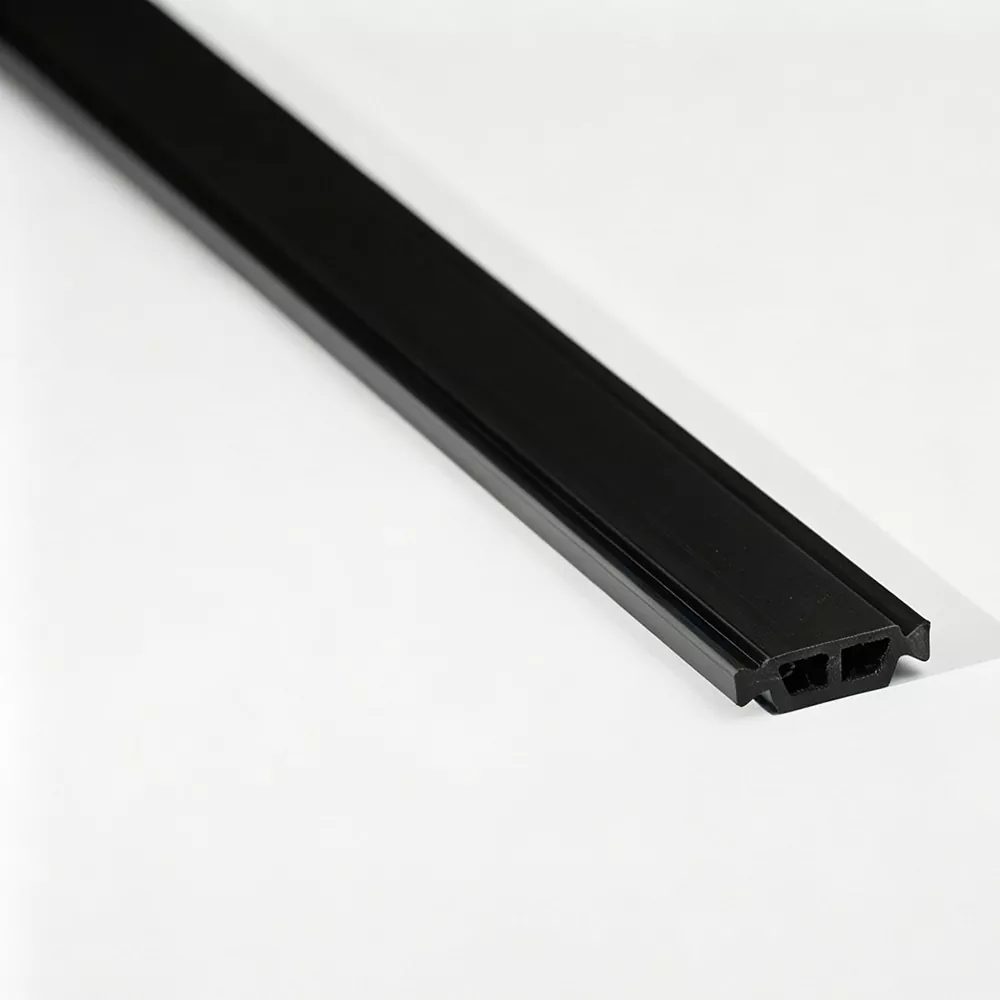
Общие секции I-типа, C-типа и T-типа охватывают многие известные конструкции из алюминиевых профилей. Их полезность проистекает из узнаваемых структур поперечного сечения, а не из утверждения, что одна форма подходит для всех систем. Профили специальной формы актуальны, когда в алюминиевом профиле используется отдельная полость или запирающее устройство.
На основе фактической геометрии экструзии можно разработать индивидуальный раздел. Цель состоит не в том, чтобы создать сложность ради самой конструкции, а в том, чтобы заставить полимерный профиль работать с механическим интерфейсом, уже определенным в алюминиевой конструкции.
Сглазитьможет просмотреть чертеж профиля перед производством, чтобы определить, подходит ли существующее сечение или требуется специальное поперечное сечение.
Поперечное сечение определяет, как полимерный компонент взаимодействует с алюминием. Небольшие изменения размеров могут изменить усилие вставки, поведение фиксации и распределение нагрузки. В производственной среде эти различия становятся заметными, когда операторы сталкиваются с трудностями при установке, локальными трещинами, неполным зацеплением или непоследовательной формовкой валков.
Во время установки профиль должен войти в алюминиевую полость с контролируемым уровнем сопротивления. Слишком малое сопротивление может указывать на недостаточное зацепление и может сделать профиль более уязвимым для движения. Слишком большое сопротивление может увеличить усилие при сборке и создать ненужную нагрузку на секцию или окружающие алюминиевые элементы.
Поэтому важна постоянство размеров вдоль экструзии. Раздел, который точен в одной точке, но заметно отличается в других местах, может привести к неравномерности сборки. Контролируемая скорость вытягивания, условия охлаждения и формования помогают уменьшить этот тип отклонений.
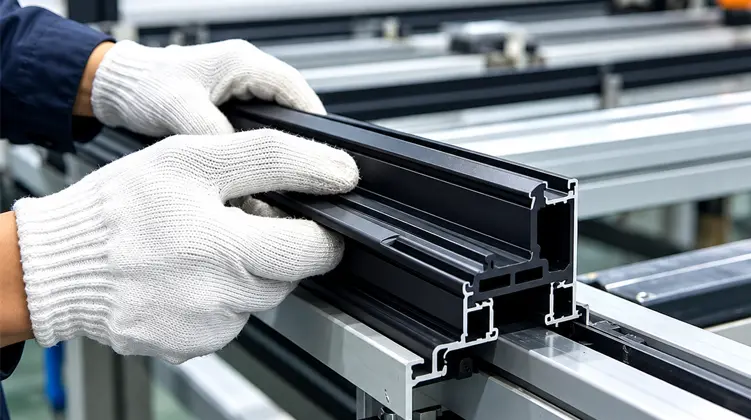
В некоторых термически разрушенных алюминиевых системах используется процесс прокатки для механического закрепления полимерной секции в профиле. Во время этой операции вокруг вставленного компонента образуется алюминий, и сборка испытывает механические нагрузки. Полимер должен сохранять свою целостность, пока создается запирающий интерфейс.
Здесь важна ориентация стекловолокна внутри экструдированного профиля. Хорошо контролируемый процесс экструзии направлен на поддержание продольной прочности профиля, обеспечивая при этом сопротивление поперечному сдвигу, необходимое на границе раздела. Точный результат зависит от рецептуры материала и условий обработки, поэтому контроль производства остается важным.
Растрескивание во время сборки не следует сразу рассматривать как проблему, связанную только с материалом. Возможные причины включают неподходящее поперечное сечение, чрезмерный натяг, неправильные размеры канавок, неблагоприятные условия обработки, недостаточный контроль охлаждения или параметры сборки, которые создают концентрированную нагрузку на профиль.
Исследование всего интерфейса более полезно, чем изменение одной переменной изолированно. Алюминиевый паз, полимерная секция и процесс сборки образуют одну механическую систему.
Перспектива дизайна:Механическая стабильность достигается за счет взаимодействия прочности материала, геометрии сечения и контролируемой сборки. Четко определенное поперечное сечение облегчает поддержание согласованности этих факторов.
Стабильность размеров начинается с состояния сырья и продолжается через экструзию, охлаждение, формование и резку. Если одна ступень сместится, удар может проявиться позже, при сборке профиля. Вот почему параметры процесса более полезны, когда они записываются и контролируются на этапе производства, а не полагаются только на окончательную визуальную проверку.
Термически разделенные алюминиевые системы используются в нескольких архитектурных приложениях. Изоляционный компонент выполняет для них одну и ту же основную функцию — создание неметаллического разделения между алюминиевыми элементами, — но геометрия окружающего профиля и механическая нагрузка могут различаться.
В оконных рамах и створках используются отдельные алюминиевые секции, чтобы уменьшить прямой проводящий путь через раму. Полимерная секция должна оставаться стабильной внутри канавки во время изготовления и использования.
Дверные профили нуждаются в термическом разделении вместе с механической стабильностью, особенно там, где рама подвергается многократному открыванию, закрыванию и манипуляциям.
Обрамление фасада может включать стойки, фрамуги и другие отдельные алюминиевые элементы. Геометрия профиля варьируется в зависимости от системы, поэтому соответствие сечений особенно важно.
Специальные секции могут использоваться, когда экструзия имеет характерную полость, запирающую поверхность или размерное расположение, которое не соответствует общему профилю.
Оконные сборки обычно содержат несколько алюминиевых секций и соединений, поэтому изоляционный профиль должен соответствовать геометрии каждого предполагаемого интерфейса. В створке и раме могут использоваться разные полости, а профиль, подходящий в одном месте, может не подойти в другом. Четкие чертежи разрезов помогают обеспечить соответствие выбора компонентов каждой экструзии.
В дверях особое внимание уделяется механической устойчивости, поскольку с их профилями часто приходится работать и они могут подвергаться повторяющимся перемещениям. Изолирующий компонент должен оставаться на месте, не становясь источником растрескивания или нестабильности размеров во время изготовления.
Каркас навесной стены часто включает в себя длинные профили и несколько структурных сопряжений. Постоянство размеров вдоль экструзии становится важным, поскольку небольшие изменения, повторяющиеся на длинном участке, могут повлиять на условия сборки. Изоляционный профиль также должен работать с конкретной геометрией стойки или ригеля, а не с предполагаемой общей полостью.
Архитектурные алюминиевые системы не ограничиваются стандартной геометрией. Особый паз, необычная высота профиля или другое расположение замков могут потребовать использования специально разработанного полимерного профиля. В таких случаях при разработке следует руководствоваться экструзией алюминия и фактической последовательностью сборки.
На качество экструзии влияет вся производственная цепочка, а не настройка отдельной машины. Подготовка материала, экструзионное формование, охлаждение, формование и резка — все это способствует созданию окончательного профиля. Дисциплинированный процесс упрощает сопоставление готовых размеров с записанными условиями производства.
Нейлон PA66 и стекловолокно следует проверять перед входом в экструзионную систему. Проверка материала может включать индекс текучести расплава, содержание стекловолокна и влажность. Эти проверки обеспечивают практическую основу для стабильности процесса и помогают выявить отклонения в материале до того, как они станут проблемой размеров.
Несколько параллельных двухшнековых экструзионных линий можно комбинировать со специальными формами и системами охлаждения для производства профилей различной геометрии. Температура экструзии, скорость вытягивания и температура охлаждающей воды влияют на то, как материал течет, выходит из матрицы и принимает окончательную форму.
Сама форма является важной частью процесса. Инструмент должен последовательно воспроизводить заданное поперечное сечение, включая небольшие фиксирующие или направляющие элементы, которые могут быть неочевидны из простого названия продукта.
Сразу после экструзии горячий профиль требует контролируемого охлаждения и формования. Слишком быстрое, слишком медленное или неравномерное охлаждение может повлиять на размеры и состояние поверхности. Стабильный последующий процесс помогает поддерживать заданный участок на протяжении всего производственного цикла.
Экструзия также влияет на ориентацию армирования внутри полимера. Подход к обработке предназначен для поддержки продольной прочности профиля и сопротивления поперечному сдвигу на границе раздела. Поскольку полоса может испытывать нагрузки при вставке и профилировании, эти характеристики влияют на производительность сборки.
Таким образом, производственная цель – это нечто большее, чем просто визуально правильное поперечное сечение. Это секция с повторяемыми размерами, стабильным качеством поверхности и механическими характеристиками, подходящими для предполагаемого процесса сборки.
Проверка наиболее полезна, когда она распределена по этапам производства. Окончательная проверка может подтвердить, соответствует ли готовый профиль определенным требованиям, но проверки в процессе производства дают лучшую возможность выявить отклонения до того, как будут завершены большие партии.
Регулярные производственные проверки позволяют контролировать размеры поперечного сечения и состояние поверхности во время пробега. Параметры процесса могут быть записаны для отслеживания, что позволяет сравнивать изменения размеров с условиями производства.
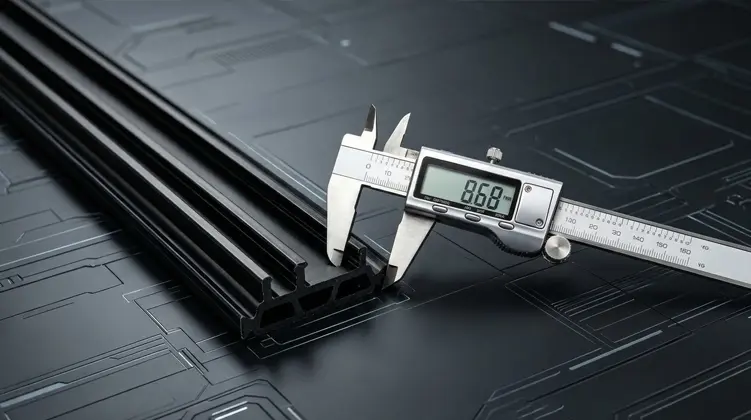
Типичные визуальные проверки сосредоточены на поверхности профиля, целостности кромок и очевидных дефектах. При проверке размеров основное внимание уделяется ширине, высоте, толщине стенок и другим важным характеристикам, определенным чертежом сечения.
В зависимости от применимых требований лабораторная оценка может охватывать плотность, твердость по Шору, прочность на продольный разрыв, прочность на поперечный разрыв, водостойкость, характеристики термического старения и линейного расширения. Цель состоит в том, чтобы связать измеряемые свойства материала или готового профиля с условиями, ожидаемыми в конечном приложении.
| Зона инспекции | Типичный фокус | Производственная стоимость |
|---|---|---|
| Сырье | Влажность, индекс текучести расплава и содержание стекловолокна | Создает стабильные начальные условия для экструзии. |
| Размеры профиля | Ширина, высота, толщина стенки и критическая геометрия | Обеспечивает равномерную посадку в полости и фиксирующее зацепление. |
| Состояние поверхности | Видимые дефекты, целостность и непрерывность кромок | Помогает выявить проблемы экструзии или последующего формования. |
| Механические свойства | Продольная и поперечная прочность, твердость | Предоставляет данные, связанные со сборкой и загрузкой сервисов. |
| Экологические характеристики | Водостойкость, термическое старение и линейное расширение | Поддерживает оценку размерного поведения в соответствующих условиях. |
Перед отправкой готовые профили можно проверить на соответствие внешнего вида и размеров производственной спецификации. При необходимости товар может сопровождаться отчетом о проверке на английском языке, создавая четкую запись измеренного состояния продукта.
Прослеживаемость полезна, когда профиль ведет себя по-разному во время сборки. Вместо того, чтобы рассматривать каждую проблему как изолированное событие, производственные записи позволяют рассматривать размеры секций, настройки процесса и результаты проверки вместе. Это делает техническую коммуникацию более точной и помогает отличить проблему соответствия профиля от проблемы процесса сборки.
Прежде чем профиль поступит в серийное производство, наиболее полезной информацией обычно является информация, определяющая интерфейс алюминий-полимер. Четкий технический пакет снижает двусмысленность и дает производителю экструзии достаточный контекст для оценки соответствующего раздела.
Такие термины, как I-Type, C-Type или T-Type, полезны для организации ассортимента продукции, но они не заменяют инженерный чертеж. Профиль с похожей визуальной формой может иметь другие размеры запирания или другой интерфейс полости. Выбор на основе имени без проверки геометрии увеличивает вероятность возникновения трудностей при сборке.
Профиль экструзии следует оценивать одновременно с процессом сборки. Если ожидается, что компонент подвергнется операции прокатки, его поперечное сечение должно быть совместимо с этой нагрузкой. Если вставка тугая, необходимо проверить геометрию натяга и фиксации, прежде чем изменять производственные параметры.
Полезное общение сосредоточено на измеримой информации: чертежах, размерах сечений, направлении сборки, геометрии замка и предполагаемом применении. Четкая информация позволяет производителю обсудить существующий раздел или разработать специальный, не опираясь на предположения.
Спецификация КПП:Самый важный вопрос заключается в том, разработан ли полимерный профиль на основе алюминиевого профиля. Когда интерфейс четко определен, решения по материалам, инструментам и процессам можно оценивать с учетом одной и той же цели.
Форма физической поставки должна соответствовать тому, как обращаются с алюминиевой системой на производстве. Прямые секции удобны, когда производственная линия режет и подает заготовки определенной длины. Спиральные профили могут соответствовать спецификациям, предназначенным для непрерывной транспортировки и хранения.
| Форма поставки | Типичная длина | Полезно, когда | Ключевое соображение |
|---|---|---|---|
| Прямая полоса | 6 метров за штуку | Экструзионная линия или производственный процесс работают с фиксированными прямыми длинами. | Подтвердите требования к резке, обращению и хранению готового алюминиевого профиля. |
| Рулонная полоса | 500 метров в рулоне для подходящих спецификаций | Предпочтительны длительная непрерывная подача и компактное хранение. | Проверьте, подходят ли выбранная секция и процесс сборки для транспортировки в бухтах. |
Упаковка и обращение должны защищать профиль от деформации, загрязнения и ненужных механических воздействий. Подходящий метод зависит от формы сечения и способа перемещения материала от хранилища к процессу сборки алюминия.
Для некоторых геометрий профиля спиральная форма может предъявлять требования к обращению, которые не применяются к прямым длинам. Эти требования следует рассматривать наряду с фактическим производственным оборудованием, а не выбирать независимо от конструкции профиля.
Технические проблемы часто легче решить, если симптом отделить от его возможных причин. Одна и та же видимая проблема может возникать на нескольких этапах процесса, поэтому устранение неполадок должно проходить по пути от геометрии алюминия к секции полимера и условиям сборки.
| Наблюдаемая проблема | Возможная область для рассмотрения | Полезная проверка |
|---|---|---|
| Трудная вставка | Ширина секции, функция блокировки или алюминиевая полость | Сравните фактические размеры с утвержденным чертежом и проверьте условия установки. |
| Трещина при сборке | Помехи, состояние материала, геометрия или технологическая нагрузка | Совместно проверьте секцию, записи обработки материалов и последовательность сборки. |
| Недостаточное сопротивление сдвигу | Армирование материала, поперечное сечение или запирающий интерфейс | Просмотрите применимые данные механических испытаний и проверьте геометрию зацепления. |
| Переменные размеры профиля | Температура экструзии, скорость вытягивания или охлаждение | Сравните текущие измерения с записанными производственными параметрами. |
| Свободное взаимодействие | Размеры паза, форма замка или уменьшенное сечение | Подтвердите геометрию полости и сравните фактические размеры профиля с целевым сечением. |
Когда введение кажется необычно трудным, увеличение силы не всегда является правильным решением. Первый шаг — проверить, соответствуют ли ширина полимера и фиксирующие свойства алюминиевой полости. Несоосность, изменение размеров или несоответствие между предполагаемой и фактической геометрией канавок могут увеличить сопротивление сборки.
Трещина может возникнуть в результате концентрированного напряжения во время вставки или прокатки. Это также может быть связано с состоянием материала или стабильностью экструзии. При контролируемой диагностике пораженный участок сравнивается с производственными измерениями и границей раздела алюминия вместо изменения марки материала без каких-либо доказательств.
Характеристики сдвига связаны как с армированием материала, так и с геометрией интерфейса. Если площадь фиксации слишком мала или плохо подобрана, механически прочный полимер все равно может не обеспечить требуемого сцепления. Поэтому испытания и проверку размеров следует рассматривать вместе.
Такой подход помогает превратить вопросы сборки в конкретные инженерные вопросы. Это особенно полезно при разработке профиля, когда настройка одного размера может повлиять на несколько частей интерфейса.
Терморазрывные полоскиразделите внутренние и внешние алюминиевые секции и уменьшите прямую передачу тепла через термически разрушенные алюминиевые профили. Полиамидная секция создает неметаллический барьер внутри рамы, а также служит механическим связующим звеном для собранных алюминиевых секций.
Материал сердцевины — нейлон PA66, армированный 25% стекловолокном, обычно обозначаемый как PA66 GF25. Армирование обеспечивает жесткость и механическую стабильность, необходимые для вставки, прокатки и дальнейшего взаимодействия с алюминиевыми профилями.
Ассортимент включает в себя секции I-типа, C-типа, T-типа и секции специальной формы для алюминиевых окон, дверей, навесных стен и других термически разделенных архитектурных экструзионных систем.
Общие области применения включают алюминиевые оконные рамы и створки, алюминиевые двери, стойки и фрамуги навесных стен, а также другие архитектурные алюминиевые секции, которые требуют термического разделения между внутренними и внешними элементами.
Да. Индивидуальные размеры и поперечные сечения могут быть разработаны на основе фактической геометрии алюминиевого профиля. Чертеж профиля с размерами полости и конструкцией фиксации обеспечивает практическую основу для выбора сечения и проверки оснастки.
Полезными отправными точками являются чертеж алюминиевого профиля, необходимые размеры сечения, геометрия замка, направление вставки, метод сборки и важные допуски. Чем четче эти детали, тем легче подтвердить, подходит ли стандартное сечение или специальный профиль.
Прямые полосы поставляются по 6 метров за штуку. Спиральные ленты доступны по 500 метров в рулоне для соответствующих спецификаций. Наиболее подходящая форма зависит от геометрии сечения и метода обработки, используемого в производстве.
Да. Техническая помощь может охватывать проектирование пазов профиля, установку полосы, условия прокатки и общие производственные проблемы, такие как трудная установка, растрескивание и недостаточное сопротивление сдвигу.
Готовые профили перед отправкой проверяются на внешний вид и размеры. В зависимости от применимых требований лабораторная оценка может также охватывать плотность, твердость по Шору, прочность на продольный и поперечный разрыв, водостойкость, характеристики термического старения и линейного расширения.
Термическое разделение работает лучше всего, когда полимерный компонент рассматривается как часть алюминиевой системы, а не как сменный аксессуар. Материал обеспечивает неметаллический барьер, армирование обеспечивает механическую поддержку, а поперечное сечение определяет, как компонент взаимодействует с экструзией. Затем производственный контроль поддерживает согласованность заданной геометрии от сырья до готового профиля.
Для существующих систем подходящая секция I-типа, C-типа или T-типа может уже соответствовать требуемому интерфейсу. Для новой или необычной экструзии можно оценить индивидуальную геометрию по чертежу, размерам полости и методу сборки. Такой профильный подход позволяет сосредоточить техническую дискуссию на размерах, механическом взаимодействии и практических условиях производства.
Для производителей архитектурного алюминия четкая спецификация должна объединять четыре элемента: алюминиевый профиль, полиамидный профиль, производственный процесс и применимые требования к качеству. Когда эти элементы рассматриваются вместе, полученный профиль легче изготовить, собрать и последовательно проверять.
Поделитесь чертежом сечения, размерами полости и требованиями к сборке, чтобы обсудить подходящий стандартный или индивидуальный профиль PA66 GF25 для вашей термически разделенной алюминиевой системы.
Свяжитесь с нами, чтобы обсудить ваши требования к алюминиевому профилю