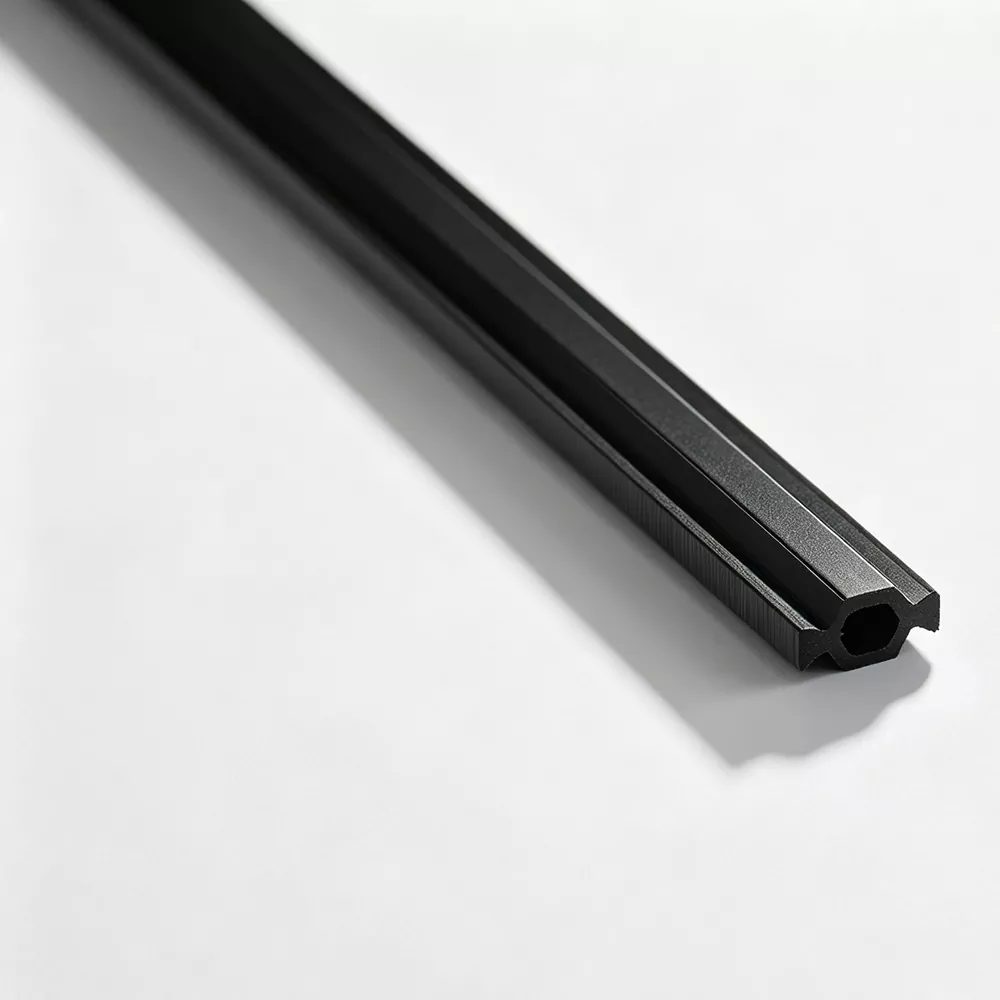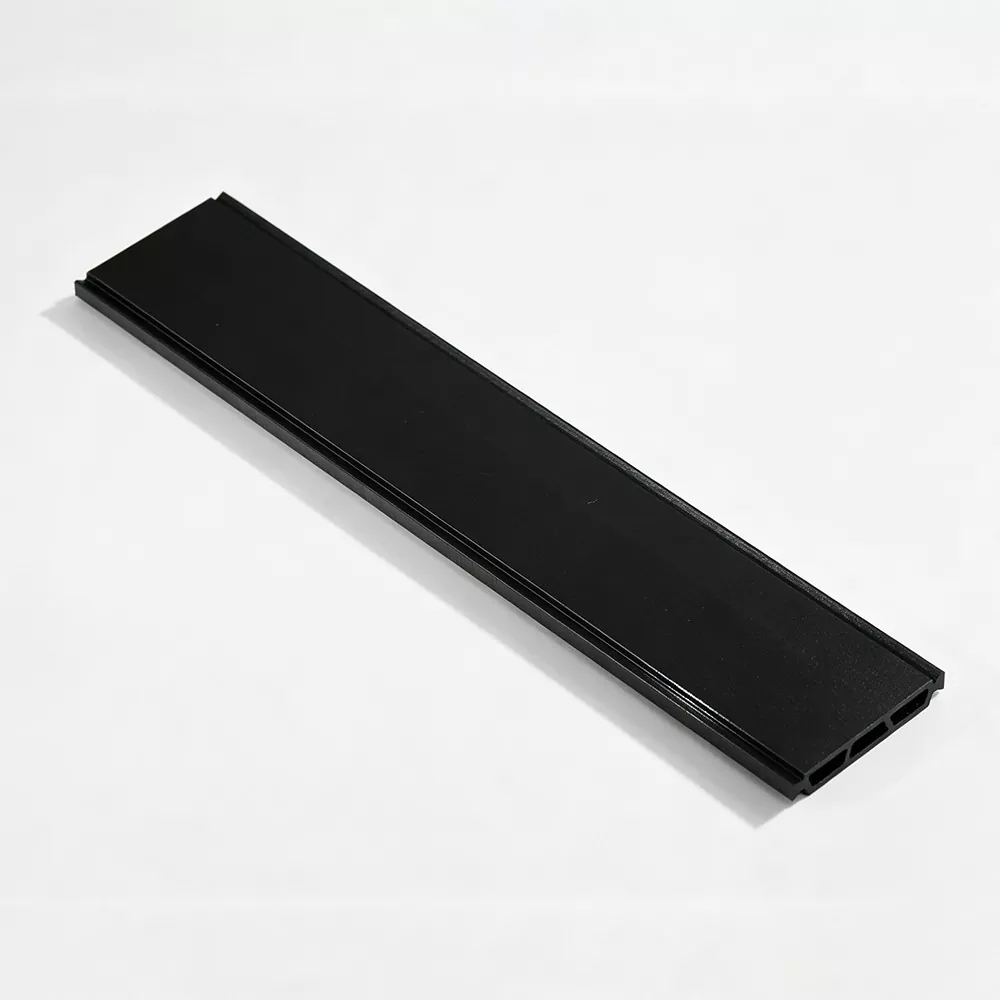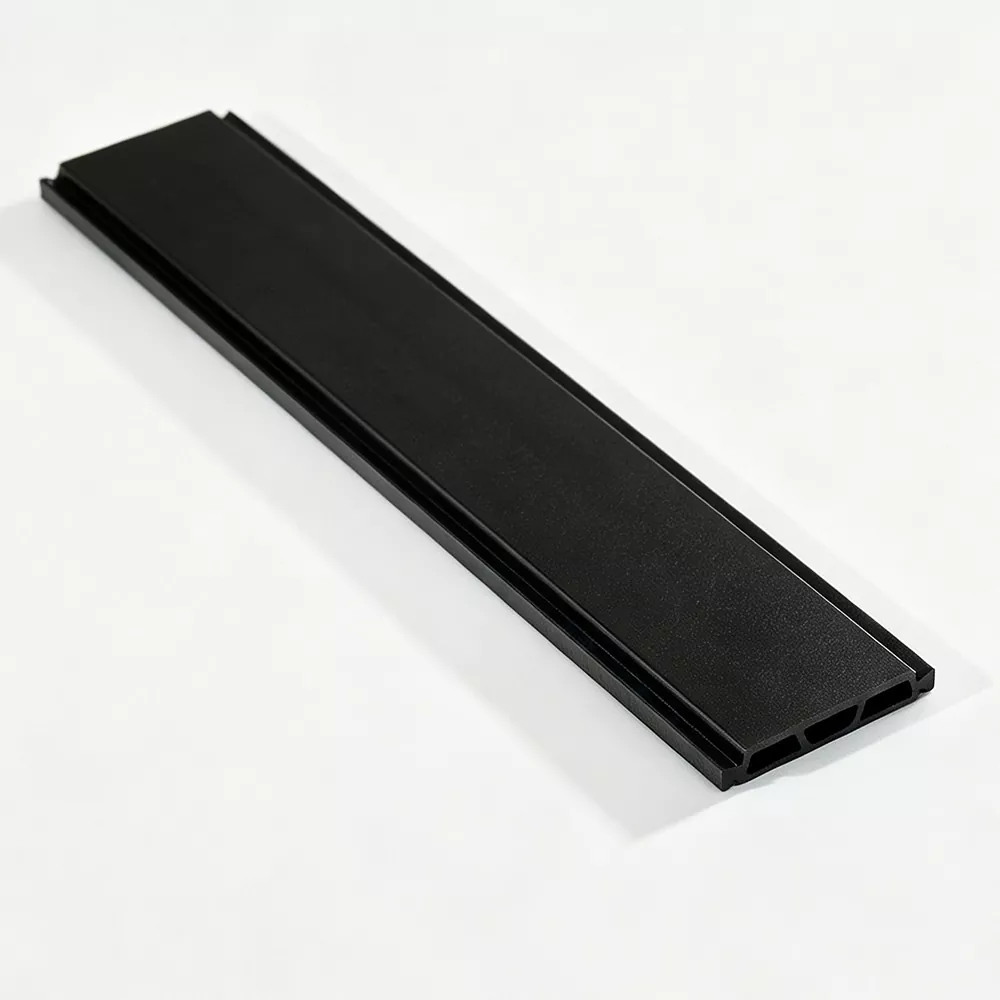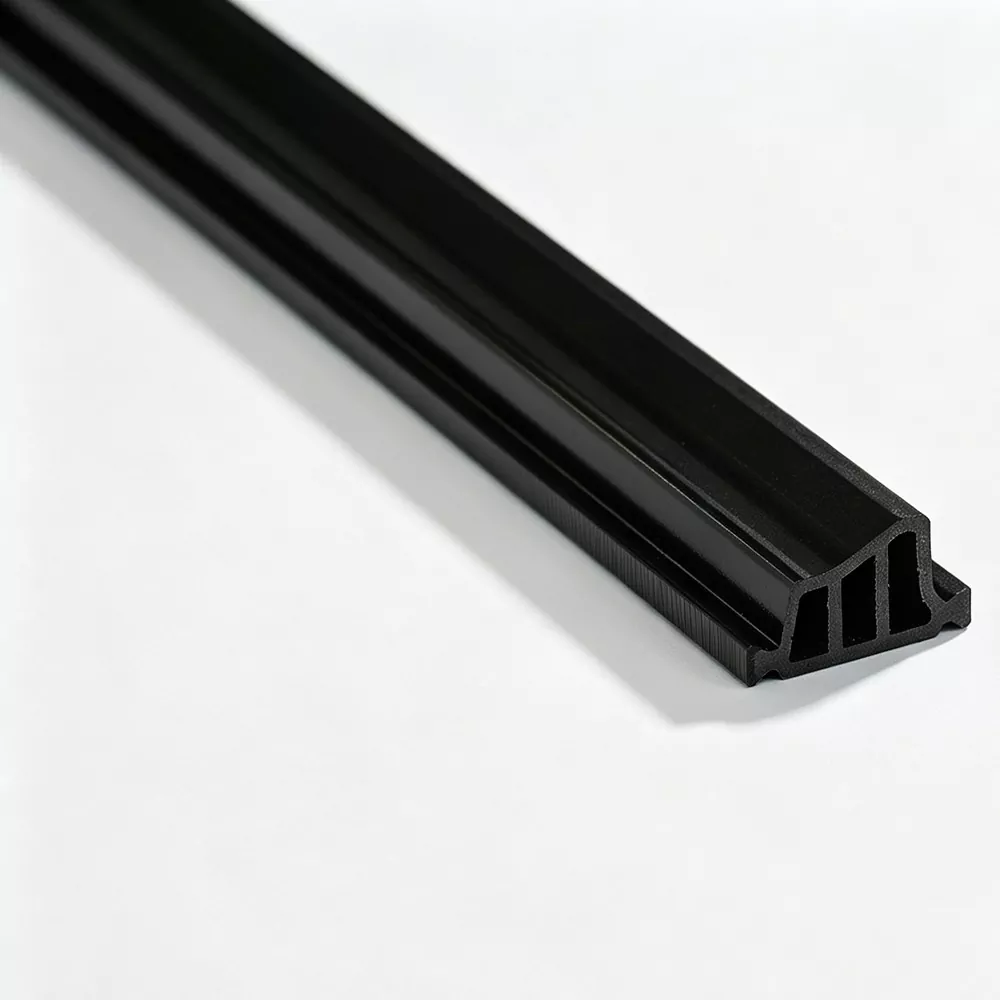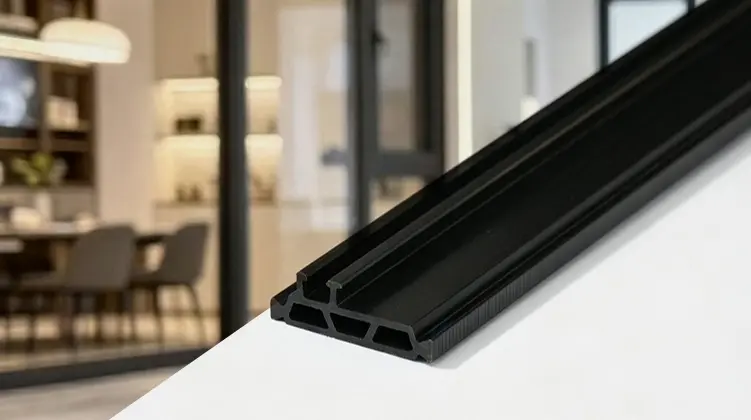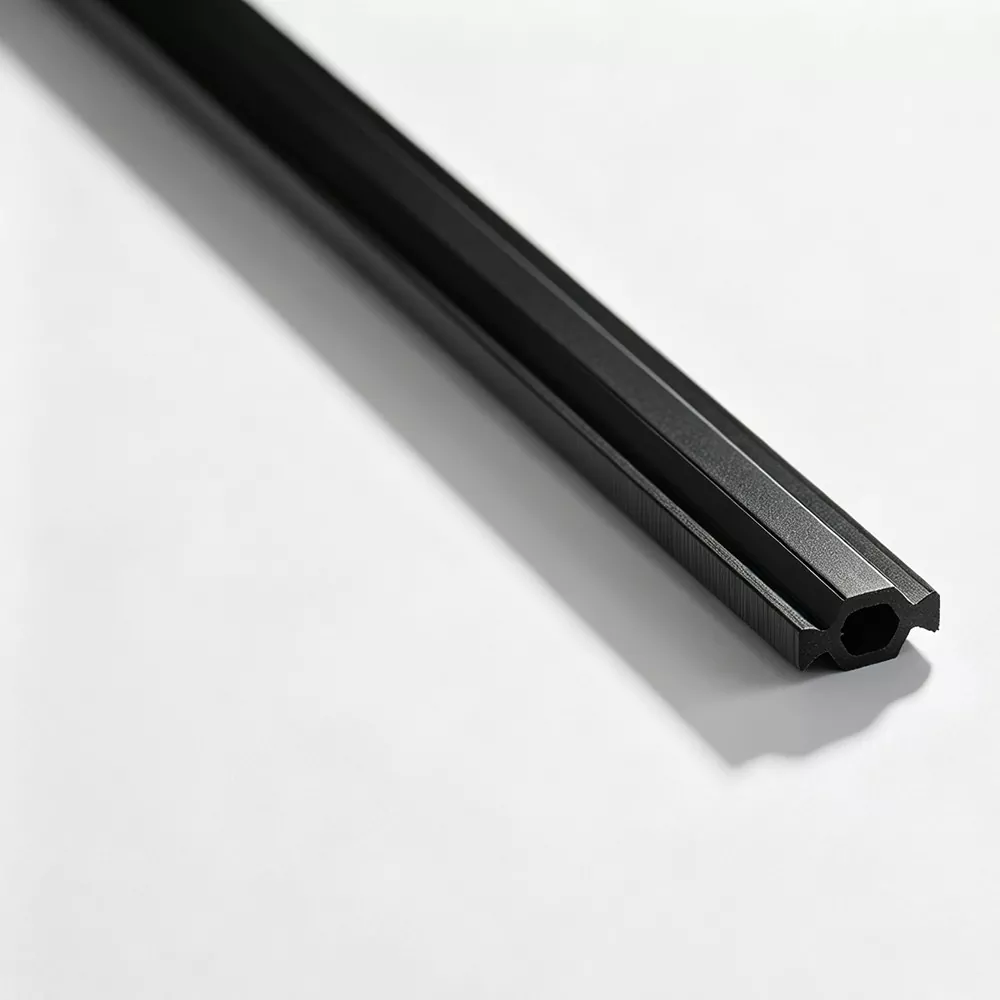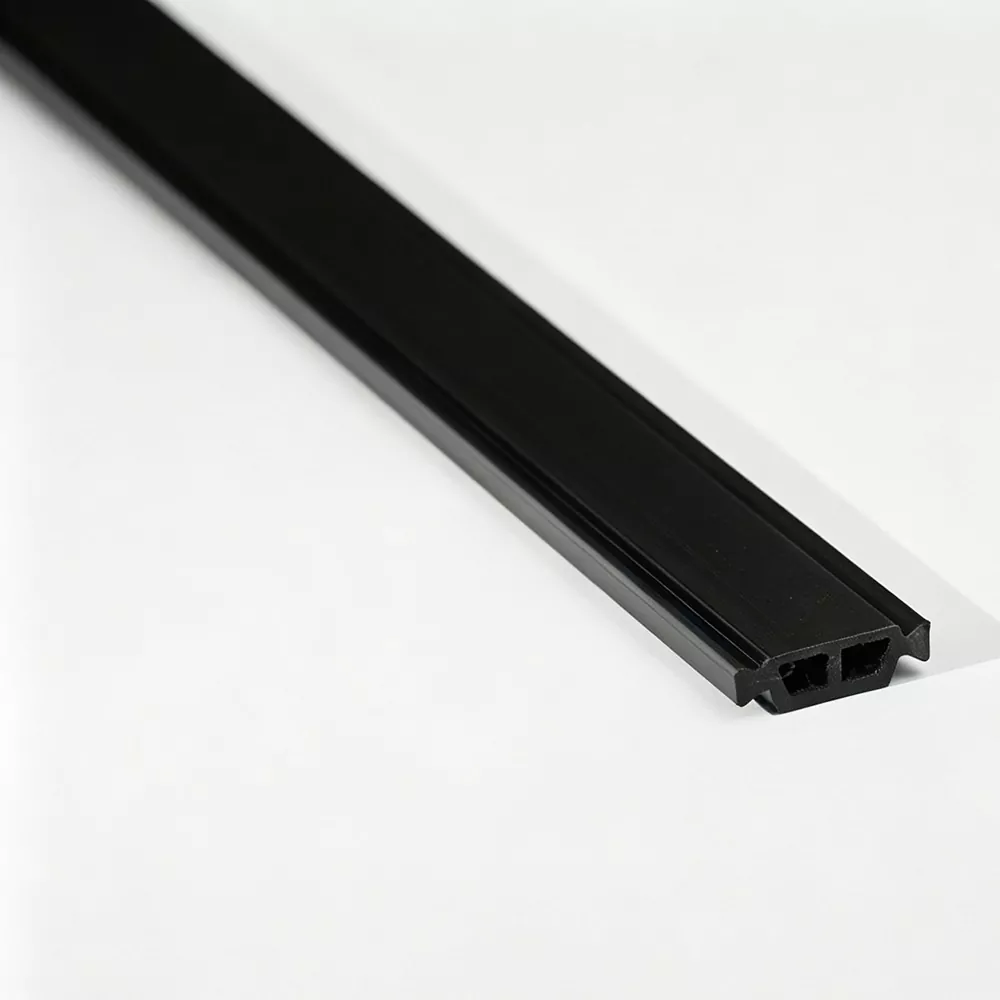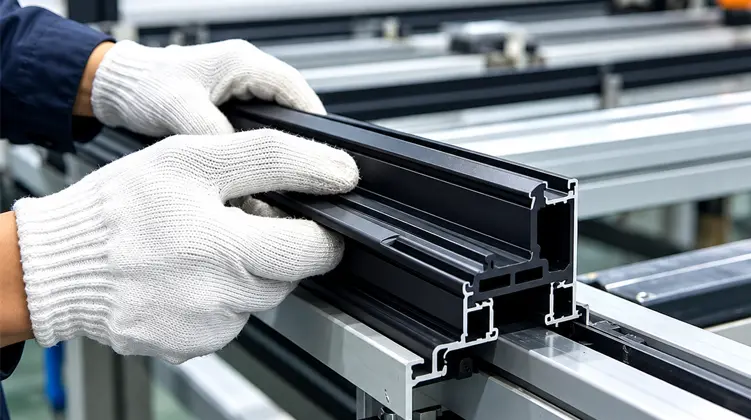
Полиамидные терморазрывные лентыявляются важными структурными компонентами термически разрушенных алюминиевых оконных, дверных и навесных систем. Их функция состоит в том, чтобы разделить внутренние и внешние алюминиевые секции, сохраняя при этом механическое соединение, необходимое для собранного профиля. Состав материала, армирование стекловолокном, геометрия поперечного сечения, стабильность размеров и стабильность производства — все это влияет на их пригодность для конкретного алюминиевого профиля.
PA66 GF25 широко используется в этих целях, поскольку армирование стекловолокном улучшает жесткость и структурные характеристики полиамидного профиля. Однако выбор подходящего продукта предполагает нечто большее, чем просто определение марки полимера. Также необходимо учитывать размеры алюминиевой полости, геометрию фиксации, условия вставки, процессы прокатки, температурные требования и методы контроля качества. Понимание этих факторов помогает производителям окон, компаниям, занимающимся экструзией алюминия, и дистрибьюторам строительных материалов определить соответствующие характеристики профиля и оценить индивидуальные решения.
Выберите техническую тему ниже, чтобы сразу перейти к соответствующему разделу.
Полиамид — это технический термопласт, используемый там, где требуется сочетание механической прочности, стабильности размеров и теплоизоляции. В архитектурных алюминиевых системах он обеспечивает неметаллический разделительный компонент между двумя секциями алюминиевого профиля.
В отличие от обычного алюминиевого соединения, при термическом разрушении сборки между внутренней и внешней металлическими секциями используется материал с более низкой проводимостью. Это изменяет путь теплопередачи через раму и помогает уменьшить прямые тепловые мосты.
Полиамид 66, обычно называемый PA66 или нейлон 66, представляет собой полимер, получаемый в результате реакции гексаметилендиамина и адипиновой кислоты. Он используется в инженерных компонентах, которым требуется жесткость, характеристики износа и постоянство размеров в определенных условиях эксплуатации.
Для терморазрыва алюминия PA66 обладает несколькими важными характеристиками:
Марка полимера влияет на поведение готового профиля во время производства, монтажа и эксплуатации. Различные составы материалов могут иметь разные уровни жесткости, реакции на влагу, теплового расширения и механической прочности.
По этой причине выбор материала должен основываться на реальных требованиях к алюминиевой системе. Обычная пластиковая полоса не является автоматически подходящей заменой профиля, разработанного на основе определенного полиамидного состава.
PA66 GF25 относится к полиамиду 66, армированному 25% стекловолокна по весу. Эта комбинация материалов используется в профилях с терморазрывом, поскольку усиление повышает жесткость и стабильность конструкции по сравнению с неармированным полиамидом.
В термически разрушенной алюминиевой сборке полоса должна не только создавать барьер между металлическими секциями. Он также должен поддерживать стабильное механическое соединение при сборке алюминиевых профилей посредством операций вставки и прокатки.
Стеклянные волокна действуют как армирующие элементы внутри полимерной матрицы. Их присутствие меняет механическое поведение материала и может улучшить жесткость, стабильность размеров и устойчивость к деформации при соответствующих условиях нагрузки.
Для профилей с терморазрывом усиление помогает удовлетворить несколько практических требований:
Армирование стекловолокном увеличивает жесткость материала, обеспечивая структурные требования собранного алюминиевого профиля.
Усиленный материал помогает сохранить геометрию поперечного сечения во время обработки профиля и обслуживания.
Характеристики материала поддерживают фиксирующее взаимодействие между полиамидной секцией и алюминиевой полостью.
Контролируемая обработка помогает распределить армирование внутри профиля и поддерживать постоянные размеры изделия.
Ориентация стекловолокна является важным фактором при производстве армированного полиамидного профиля. Во время экструзии поток расплавленного материала влияет на то, как волокна распределяются и ориентируются внутри готового поперечного сечения.
Различные ориентации волокон могут влиять на продольную прочность и сопротивление поперечному сдвигу. Поэтому условия экструзии следует регулировать в соответствии с геометрией профиля и требуемыми механическими характеристиками.
Хотя обозначение GF25 определяет конкретную пропорцию армирования, оно не определяет независимо все эксплуатационные характеристики готового профиля. Качество смолы, состояние влажности, распределение стекловолокна, параметры экструзии, охлаждение и контроль размеров также влияют на конечный продукт.
При оценке армированной полиамидной ленты технические группы должны проанализировать характеристики материала, а также соответствующие результаты испытаний и предполагаемую конструкцию алюминиевого профиля.
Алюминий широко используется в архитектурных каркасах из-за его прочности, коррозионной стойкости, пластичности и гибкости конструкции. Однако алюминий также имеет относительно высокую теплопроводность. Когда внутренние и внешние алюминиевые секции постоянно соединены, тепло может проходить через металлическую раму.
Термический разрыв вводит между этими секциями материал с более низкой проводимостью, прерывая прямой путь теплопередачи металла.
Тепловые мосты возникают, когда тепло проходит через компонент здания по пути, который проводит легче, чем окружающие материалы. В алюминиевой оконной раме непрерывное металлическое соединение может создать такой путь между внутренним и внешним пространством.
Разделяя алюминиевые секции, терморазрыв меняет характеристики теплопередачи рамы. Это может способствовать улучшению изоляционных характеристик и помочь уменьшить нежелательную передачу тепла через оконный или дверной блок.
Полиамидная секция расположена между двумя алюминиевыми профилями. Каждая сторона соединяется с соответствующей алюминиевой полостью посредством специальной запирающей конструкции.
Собранная система совмещает в себе три важные функции:
Ширина термического разрыва влияет на геометрию зоны разделения. Более широкое разделение может повлиять на общие характеристики теплопередачи рамы, но результат также зависит от всей конструкции профиля и окружающих компонентов.
Поэтому инженерам следует рассматривать ширину полосы как часть алюминиевой системы, а не рассматривать ее как независимую характеристику изоляции.
Механические характеристики имеют важное значение, поскольку профиль терморазрыва является частью собранной алюминиевой конструкции. Он должен оставаться надежно закрепленным внутри экструзии и сохранять заданную форму в механических условиях производства и эксплуатации.
Прочность на растяжение в продольном направлении характеризует устойчивость материала к растягивающей нагрузке по длине профиля. Это свойство актуально при оценке структурного поведения непрерывных полиамидных секций.
Армирование стекловолокном и ориентация волокон могут влиять на эту характеристику. Результаты испытаний следует интерпретировать в соответствии с указанной маркой материала, подготовкой проб и методом испытаний.
Сопротивление поперечному сдвигу особенно важно при взаимодействии полиамидной ленты с алюминиевым профилем. Собранная секция должна противостоять силам, действующим на соединение с терморазрывом.
На характеристики сдвига могут влиять геометрия замка, глубина зацепления, размеры профиля, распределение арматуры и условия сборки.
Испытание на твердость по Шору дает информацию о стойкости материала к вдавливанию при определенном методе испытаний. Хотя твердость может помочь охарактеризовать полимер, ее не следует использовать вместо испытаний на растяжение или сдвиг.
На жесткость также влияют состав материала и геометрия готовой секции. Профиль сложного сечения может вести себя иначе, чем простой плоский участок, изготовленный из того же полимера.
Тепловое расширение, поглощение влаги и изменения температуры могут повлиять на размеры полиамидных материалов. Эти факторы следует учитывать при согласовании полосы с алюминиевыми полостями и определении допусков сборки.
| Свойство | Что он описывает | Почему это важно |
|---|---|---|
| Продольная прочность на растяжение | Устойчивость к растягивающим нагрузкам по профилю. | Помогает оценить прочность материала в направлении экструзии. |
| Поперечная прочность на сдвиг | Сопротивление силам, действующим поперек соединения профилей. | Относится к механическому зацеплению в алюминиевых узлах. |
| Твердость по Шору | Устойчивость к вдавливанию определенным методом. | Помогает охарактеризовать полимерный материал. |
| Линейное расширение | Изменение размеров, связанное с изменением температуры. | Важно для соответствия размеров и температурных условий. |
| Водонепроницаемость | Поведение материала в определенных условиях воздействия воды. | Относится к оценке размеров и материалов. |
Геометрия поперечного сечения является одним из наиболее важных факторов при выборе профиля терморазрыва. Полоса должна соответствовать форме полости алюминиевого профиля и обеспечивать правильное зацепление после процесса сборки.
Даже если в двух изделиях используется один и тот же материал PA66 GF25, различия в структуре их поперечного сечения могут сделать их непригодными для одного и того же алюминиевого профиля.
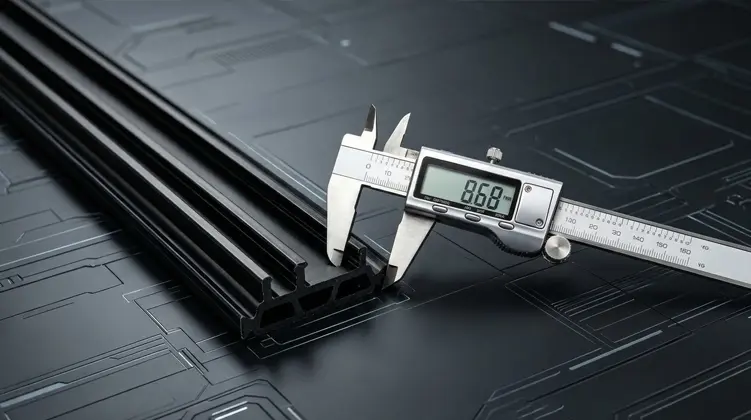
Ширина и толщина влияют на физическую посадку полосы в алюминиевой полости. Неправильные размеры могут вызвать трудности со вставкой, ослабление зацепления или проблемы при прокатке.
Эти измерения следует оценивать вместе с полным чертежом профиля. Сами по себе номинальные размеры не могут полностью описать функциональное соответствие запирающей секции.
В некоторых конструкциях профилей используется конструкция «голова-стержень», позволяющая расположить полиамидную полосу внутри соответствующей алюминиевой канавки. Форма головки, ширина штока и фиксирующие поверхности определяют, как взаимодействуют два компонента.
В других конструкциях используются прямые или ступенчатые конструкции, соответствующие различным конфигурациям полостей.
Некоторые конструкции терморазрывов включают зубчатые или текстурированные поверхности зацепления. Эти конструкции разработаны на основе алюминиевого кармана и процесса прокатки для обеспечения механической блокировки.
Геометрия должна соответствовать соответствующей конструкции экструзии. Профиль с накаткой не является автоматически взаимозаменяемым с гладким профилем аналогичных размеров.
| Особенность дизайна | Основная функция | Требование соответствия |
|---|---|---|
| I-тип | Конструкция прямого профиля. | Соответствующие прямые алюминиевые канавки. |
| C-тип | Конфигурация изогнутой или ступенчатой секции. | Соответствие формы полости и размеров фиксации. |
| Т-тип | Позиционирование и взаимодействие головы и штока. | Алюминиевый паз предназначен для Т-образной геометрии. |
| Специальной формы | Нестандартная интеграция разделов. | Чертежи заказчика и особая геометрия экструзии. |
В разных системах экструзии алюминия используются разные структуры полостей. Соответствующий полиамидный профиль должен соответствовать этим структурам, чтобы обеспечить правильную установку, позиционирование и механическое зацепление.
Профили I-Type имеют относительно простую структуру поперечного сечения. Они используются с алюминиевыми профилями, имеющими соответствующие прямые терморазрывные канавки.
В зависимости от экструзии требуемый профиль может различаться по ширине, толщине и размерам зацепления. Точные измерения важны, поскольку небольшие различия в размерах могут повлиять на процесс сборки.
Профили типа C предназначены для алюминиевых профилей с соответствующими изогнутыми или ступенчатыми полостями. Форма их поперечного сечения соответствует особой запирающей структуре экструзии.
При выборе сечения типа C инженеры должны проверить геометрию полости, поверхности взаимодействия и размеры, а не полагаться только на название профиля.
В секциях Т-типа используется определенная конструкция головки и штока. Головка обеспечивает необходимую геометрию позиционирования, а шток соединяет две стороны узла терморазрыва.
Профиль должен быть разработан по соответствующему алюминиевому пазу, чтобы головка и шток правильно вошли в зацепление при сборке.
В некоторых алюминиевых системах используются нестандартные полости, которые невозможно сопоставить с традиционными формами профилей. Профили специальной формы могут быть разработаны в соответствии с техническими чертежами или физическими данными профиля.
Персонализация может включать в себя поперечное сечение, ширину, толщину, функции фиксации, цвет и длину резки. Конструкция должна быть проверена на соответствие предполагаемому процессу вставки и прокатки.
Совместимость размеров имеет важное значение при интеграции полиамидного профиля в алюминиевый профиль. Полоса должна соответствовать спроектированной полости и сохранять надлежащее сцепление на протяжении всего процесса сборки.
| Параметр алюминиевого профиля | Сопутствующая спецификация полиамида | Техническое назначение |
|---|---|---|
| Ширина полости | Ширина полосы | Обеспечивает соответствующее соответствие размеров. |
| Глубина полости | Высота профиля | Поддерживает правильное позиционирование и взаимодействие. |
| Геометрия канавок | Секция блокировки | Соответствует конструкции механического соединения. |
| Пространство теплового перерыва | Толщина полосы | Определяет геометрию разделения. |
| Метод сборки | Допуск и форма профиля | Поддерживает вставку и совместимость с прокаткой. |
| Требуемая длина профиля | Прямая или спиральная подача | Соответствует требованиям производства и обращения. |
Полиамидный профиль должен войти в алюминиевую полость согласно предусмотренному порядку сборки. Чрезмерное наложение размеров может создать трудности со вставкой, а недостаточное зацепление может повлиять на соединение после прокатки.
На поведение при вставке также могут влиять состояние поверхности, допуски экструзии, прямолинейность профиля и состояние сборочного оборудования.
Во время прокатки алюминиевый профиль механически формируется вокруг участка терморазрыва для обеспечения окончательного соединения. Геометрия полиамида должна соответствовать требуемым условиям прокатки и структуре запирания.
Трещина, неполное зацепление или недостаточная прочность на сдвиг могут указывать на несоответствие материала, конструкции профиля, размеров или параметров сборки. Такие проблемы следует оценивать систематически, а не относить к одному фактору без проверки.
Размеры поперечного сечения следует сверить с согласованным чертежом изделия. Соответствующие размеры включают общую ширину, высоту, толщину, детали запирания и другие функциональные поверхности.
Для индивидуальных профилей допуски на размеры должны быть установлены на этапе разработки, чтобы можно было оценить как полиамидную ленту, так и алюминиевый профиль на соответствие одним и тем же техническим требованиям.
Постоянство производства имеет важное значение, поскольку готовый профиль должен сохранять заданные характеристики материала и размеры поперечного сечения. Процесс включает в себя несколько взаимосвязанных этапов: от подготовки сырья до экструзии, охлаждения, формования и окончательной резки.
Смола PA66 и стекловолокно готовятся в соответствии с требуемой рецептурой материала. Входящие партии материалов проверяются на наличие соответствующих характеристик, включая индекс текучести расплава, содержание стекловолокна и влажность.
Контроль влажности особенно важен при обработке полиамида. Кондиционирование и подготовка материала должны соответствовать требованиям выбранной смолы и процесса экструзии.
Полимерные и армирующие компоненты подготовлены к контролируемой обработке. Равномерная подача материала помогает поддерживать постоянство на протяжении всей экструзии.
Для армированных материалов метод обработки должен учитывать влияние условий экструзии на распределение и ориентацию стекловолокна.
Экструзия используется для производства непрерывных полиамидных профилей необходимой формы поперечного сечения. Параллельные двухшнековые экструзионные линии могут обеспечить контролируемую обработку армированных полимерных материалов.
Важные параметры процесса включают в себя:
После экструзии профиль проходит через оборудование для охлаждения и формования, чтобы стабилизировать размеры его поперечного сечения. Условия охлаждения и калибровка важны для поддержания требуемой геометрии.
Неравномерное охлаждение или нестабильные условия вытягивания могут способствовать изменению размеров. Мониторинг процесса помогает поддерживать согласованность во время непрерывного производства.
Готовые профили могут поставляться в виде стандартных прямых полос или обрабатываться до определенной длины. В зависимости от требований к продукту дополнительные операции могут включать в себя снятие фасок и лазерное кодирование.
Окончательная обработка должна сохранить геометрию профиля и состояние поверхности, необходимые для предполагаемой алюминиевой сборки.
Каждый этап вносит свой вклад в готовый профиль. Стабильный производственный процесс должен сочетать в себе соответствующий контроль сырья, управление параметрами экструзии, охлаждение, измерение размеров и проверку готовой продукции.
Проверка качества должна охватывать как характеристики материала, так и размеры готового профиля. Полагаясь исключительно на визуальный осмотр, вы не сможете выявить различий в механических характеристиках, реакции на влажность или поведении при термическом старении.
Проверка сырья помогает установить, соответствуют ли поступающие партии требуемым условиям обработки и рецептуры. Соответствующие проверки могут включать индекс текучести расплава, содержание стекловолокна и уровень влажности.
Размеры поперечного сечения и состояние поверхности следует проверять во время производства через определенные промежутки времени. Запись соответствующих параметров процесса и результатов контроля способствует отслеживанию производства и помогает выявлять отклонения размеров.
В зависимости от применимых требований лабораторная оценка может охватывать несколько характеристик материалов и эксплуатационных характеристик.
| Тестовый предмет | Фокус оценки | Техническая значимость |
|---|---|---|
| Плотность | Плотность материала при определенном методе испытаний. | Поддерживает характеристику материала. |
| Твердость по Шору | Устойчивость к вдавливанию. | Помогает определить твердость материала. |
| Продольная прочность на растяжение | Поведение при растяжении вдоль направления профиля. | Оценивает продольные механические свойства. |
| Поперечная прочность на растяжение | Поведение при растяжении поперек направления профиля. | Предоставляет дополнительную информацию о поведении армированного материала. |
| Водонепроницаемость | Реакция материала на указанное воздействие воды. | Поддерживает оценку влажности. |
| Термическое старение | Изменение свойств после контролируемого термического воздействия. | Помогает оценить поведение материала при повышенных температурах. |
| Линейное расширение | Изменение размеров в зависимости от температуры. | Относится к термической стабильности размеров. |
Перед отправкой готовые профили необходимо проверить на внешний вид и размеры. Проверка должна соответствовать подтвержденным спецификациям продукции и согласованным требованиям.
Записи о проверках помогают связать готовую продукцию с ее наименованиями продуктов и производственной информацией. Отчет об инспекции на английском языке также может способствовать общению между производителями, дистрибьюторами и международными клиентами.
Для производителей алюминиевого профиля даже небольшие различия в размерах могут повлиять на условия вставки и прокатки. Последовательный контроль помогает выявить отклонения еще до того, как профиль достигнет стадии сборки.
Поэтому оценка качества должна включать в себя входной материал, незавершенное производство, лабораторные испытания, где это применимо, и проверку готовой продукции, а не полагаться на единственную окончательную визуальную проверку.
Профили с терморазрывом используются в архитектурных алюминиевых системах, где внутренние и внешние металлические секции необходимо разделить, сохраняя при этом механическое соединение. Их применение зависит от конструкции алюминиевой системы, конструктивных требований и заданных тепловых характеристик.
В термически сломанных алюминиевых оконных рамах и створках используются полиамидные секции для разделения внутренних и внешних алюминиевых компонентов.
Полоса должна соответствовать геометрии выдавливания рамы и створки, включая необходимые размеры полости и запирающих поверхностей. Его материал и сечение также должны соответствовать предполагаемому способу сборки.
В дверных системах используются терморазрывные профили для разделения алюминиевой рамы и конструкции створки. Соединение должно оставаться механически стабильным, сохраняя при этом размеры и конфигурацию профиля двери.
При выборе следует учитывать форму полости дверного профиля, зацепление полос и соответствующие конструктивные требования.
В навесных стенах профили с терморазрывом можно использовать в стойках, фрамугах и других термически разделенных алюминиевых секциях.
Эти системы могут иметь разные требования к поперечному сечению в зависимости от конструкции навесной стены. Поэтому полиамидную секцию следует подбирать в соответствии с конкретным профилем, а не выбирать исключительно в соответствии с общим названием применения.
В некоторых архитектурных системах используются нестандартные алюминиевые полости, специальные запирающие конструкции или необычные размеры терморазрыва. В соответствии с этими конструкциями могут быть разработаны индивидуальные полиамидные секции.
Отдельные внутренние и внешние алюминиевые секции внутри термически сломанных оконных блоков.
Обеспечьте компонент термического разделения в конструкциях алюминиевых дверных профилей.
Поддержка термически разделенных конструкционных алюминиевых секций в фасадных системах.
Соответствие нестандартным полостям и индивидуальным требованиям к экструзии.
Для всех этих применений наиболее важные факторы выбора остаются одинаковыми: спецификация материала, геометрия поперечного сечения, механическое зацепление, точность размеров и совместимость со всей системой алюминиевых профилей.
Стандартные терморазрывные секции охватывают многие распространенные конструкции алюминиевых профилей. Однако разные производители экструзии могут использовать разные размеры полости, геометрию фиксации и условия сборки. Специальный раздел может удовлетворить эти нестандартные требования.
Чертеж алюминиевого профиля предоставляет важную информацию о полости, размерах и конструкции замка. Инженеры могут использовать эту информацию для оценки требуемого поперечного сечения полиамида и выявления потенциальных конфликтов размеров.
Физический алюминиевый профиль может предоставить дополнительную информацию, когда чертежи неполны или когда необходимо проверить фактические размеры экструзии.
Оценка должна быть сосредоточена на ширине, глубине полости, геометрии канавок, фиксирующих поверхностях, а также предполагаемых условиях вставки и прокатки.
Структурированный процесс разработки помогает соединить конструкцию алюминиевого профиля с готовым полиамидным профилем. Каждый этап должен быть проверен перед переходом к следующему этапу производства.
Чертеж экструзии алюминия или физический профиль, необходимые размеры, конструкция крепления, спецификация материала, цвет и метод сборки служат практической отправной точкой для технической оценки.
Выбор подходящего профиля требует согласования требований к материалу и конструкции алюминиевого профиля. Изделие, соответствующее требуемой категории материала, все же может оказаться непригодным, если его размеры или структура зацепления не соответствуют предполагаемой сборке.
Начните с предполагаемого окна, двери, навесной стены или системы архитектурного экструзии. Определите конкретный алюминиевый профиль и определите, установлен ли терморазрыв в прямой, изогнутой, ступенчатой полости или полости специальной формы.
Определите, требуется ли для приложения PA66 или усиленный PA66 GF25. Изучите соответствующие механические требования и требования к материалам, а не предполагайте, что все полиамидные составы имеют одинаковые характеристики.
Проверьте ширину, глубину полости, толщину полосы, геометрию фиксации и другие функциональные размеры. Подтвердите соответствующие допуски и то, как они связаны с алюминиевым профилем.
Оцените прочность на продольное растяжение, прочность на поперечный сдвиг, твердость и другие применимые механические свойства. Требуемые значения должны основываться на предполагаемой системе и соответствующих технических характеристиках.
Учитывайте требования к вставке, прокатке, охлаждению и обращению с профилем. Полоса должна соответствовать реальному производственному процессу, а не только номинальным размерам, указанным на чертеже.
Подтвердите, какие размерные и лабораторные испытания относятся к продукту. Частота проверок, методы испытаний, документация и критерии приемки должны быть установлены в соответствии с согласованной спецификацией.
| Категория выбора | Информация для подтверждения |
|---|---|
| Материал | PA66 или PA66 GF25 и соответствующие требования к материалам. |
| Тип профиля | I-тип, C-тип, T-тип или индивидуальное поперечное сечение. |
| Размеры | Ширина, толщина, высота, глубина полости и допуски. |
| Механические свойства | Требования к прочности на разрыв, сопротивлению сдвигу и твердости. |
| Термические свойства | Требования к теплопроводности и размерному поведению. |
| Метод сборки | Условия вставки, прокатки и механического взаимодействия. |
| Поверхность и цвет | Внешний вид, цвет и особые требования к отделке. |
| Форма поставки | Прямые полосы, спиральные профили или отрезки заданной длины. |
| Документы по качеству | Записи размеров, результаты проверок и соответствующие протоколы испытаний. |
Длина профиля и упаковка также должны соответствовать организации производства заказчика. Стандартные прямые полосы могут поставляться по 6 метров за штуку, а подходящие рулонные профили могут поставляться по 500 метров за рулон.
Соответствующая форма поставки зависит от геометрии профиля, требований к обращению, условий хранения и последующего процесса сборки. Специальная длина резки и условия упаковки могут быть подтверждены в соответствии с конфигурацией продукта.
Для производителей, оценивающихПолиамидные терморазрывные лентыПолная техническая спецификация более полезна, чем выбор продукта только на основании его номинальной ширины или названия материала. Соответствие фактической алюминиевой полости, требованиям к армированию и процессу сборки обеспечивает более надежную основу для выбора продукта.
Узнайте ответы на распространенные вопросы о полиамидных материалах, PA66 GF25, профильных конструкциях, производстве и совместимости алюминиевых систем.
Это профили из конструкционного полимера, установленные между отдельными алюминиевыми секциями для обеспечения термического разделения в термически сломанных системах окон, дверей и навесных стен. Они также поддерживают механическое соединение между алюминиевыми компонентами.
PA66 GF25 представляет собой полиамид 66, армированный 25% стекловолокна по весу. Армирование повышает жесткость и стабильность размеров, а также соответствует механическим требованиям сборки алюминиевого профиля.
Стекловолокно повышает жесткость и структурные характеристики полиамидного материала. Его распределение и ориентация во время экструзии могут влиять на продольную прочность и сопротивление поперечному сдвигу.
Профили I-Type имеют прямое сечение, соответствующее прямым алюминиевым пазам. Профили типа C соответствуют изогнутым или ступенчатым полостям, тогда как профили типа T используют структуру головки и стержня. Правильный тип зависит от фактической геометрии алюминиевого профиля.
Они разделяют внутреннюю и внешнюю алюминиевые секции материалом, который имеет более низкую теплопроводность, чем алюминий. Это прерывает прямой путь теплопередачи металла и изменяет тепловое поведение собранного каркаса.
Не автоматически. Их механические характеристики различаются, поскольку армирование стекловолокном меняет жесткость и размерное поведение материала. Выбор должен соответствовать конструкции алюминиевой системы и требуемым характеристикам материала.
Важные размеры включают ширину, высоту, толщину полосы, глубину полости и геометрию фиксации. Для подтверждения требуемых допусков на поперечное сечение и размеры следует использовать чертеж алюминиевого профиля или физическую экструзию.
Да. Нестандартные поперечные сечения могут быть разработаны в соответствии с чертежами алюминиевых профилей или физическими ссылками на профиль. Персонализация может включать размеры, запирающие конструкции, цвета, длину резки, упаковку и лазерное кодирование.
Возможные факторы включают несоответствие размеров, неправильную геометрию полости, допуски профиля, состояние поверхности, характеристики материала и настройки сборочного оборудования. Для выявления причины необходимо оценить весь профиль и производственный процесс.
В зависимости от применимых требований испытания могут включать определение плотности, твердости по Шору, прочности на продольный и поперечный разрыв, водонепроницаемости, термического старения и линейного расширения. Проверка размеров и поверхности также важна во время производства.
Да. Стандартные прямые профили могут поставляться по 6 метров за штуку, а подходящие спиральные профили могут поставляться по 500 метров за рулон. Конкретная длина резки также может быть подобрана в соответствии с продуктом и требованиями обработки.
Чертеж экструзии алюминия или физический профиль, необходимые размеры, конструкция крепления, метод сборки, спецификация материала и требования к цвету являются полезными отправными точками для технической оценки и разработки профиля.
Да. Полиамидные профили можно встраивать в стойки навесных стен, фрамуги и другие термически разделенные алюминиевые профили. Их размеры поперечного сечения и механическое зацепление должны соответствовать конкретной конструкции профиля навесной стены.
От стандартных профилей PA66 GF25 до индивидуальных профилей I-Type, C-Type, T-Type и специальной формы — мы предлагаем профильные решения, разработанные с учетом размеров алюминиевого экструзии, механического взаимодействия и производственных требований.
Ознакомьтесь с нашим ассортиментом полиамидных профилей
Связаться с намичтобы обсудить требования к вашему профилюОкончательный выбор материала, допуски на размеры, условия сборки и тепловые характеристики должны оцениваться в соответствии с конкретной системой экструзии алюминия и применимыми техническими требованиями.