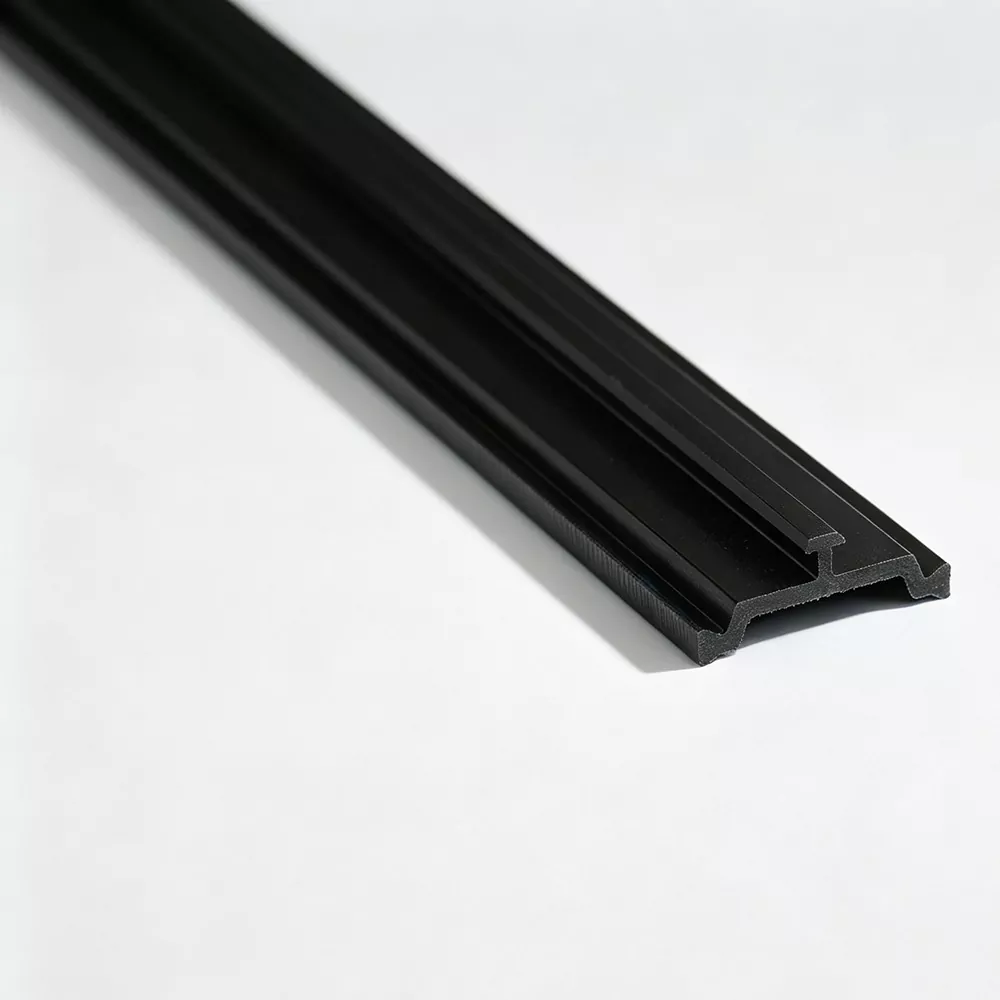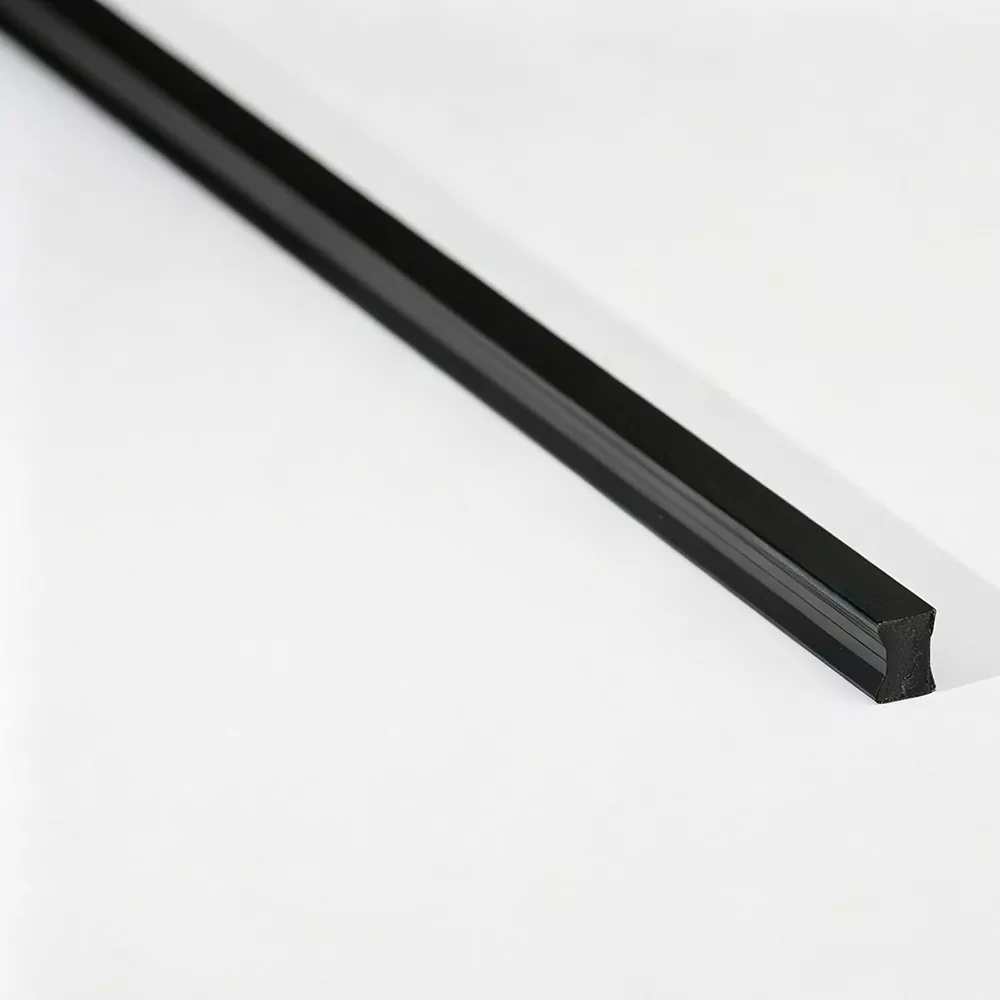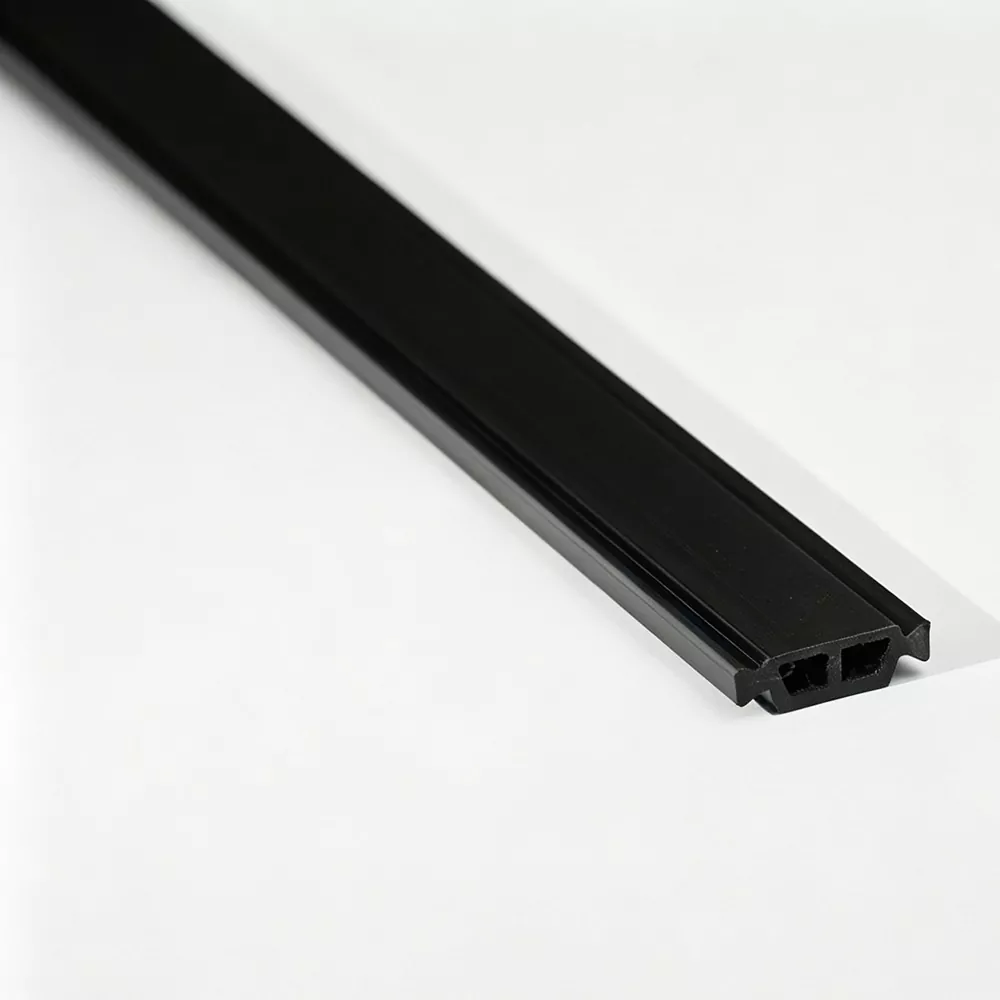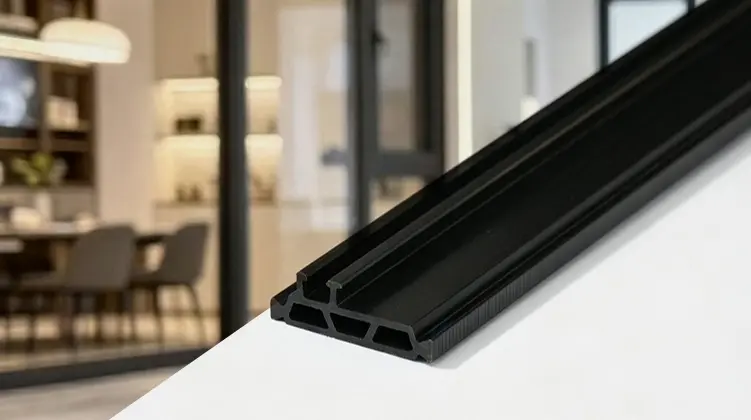
Характеристики термически разрушенной алюминиевой рамы зависят не только от выбора полиамидного материала. Геометрия профиля, армирование, контроль размеров, совместимость сборки и условия применения — все это влияет на то, остается ли изоляционная секция безопасной и функциональной на протяжении всего производства и эксплуатации.
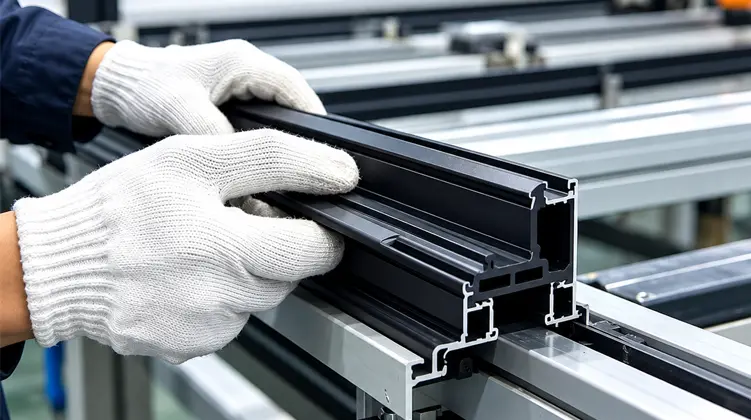
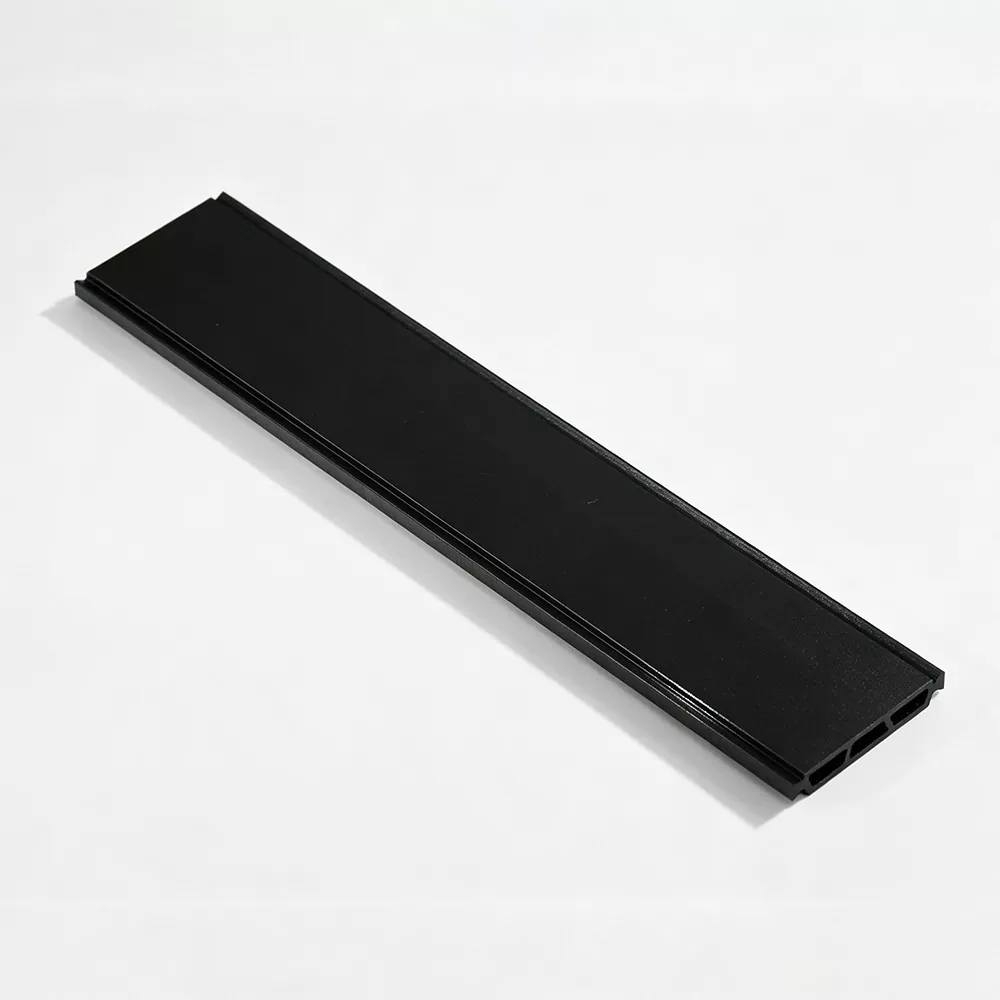
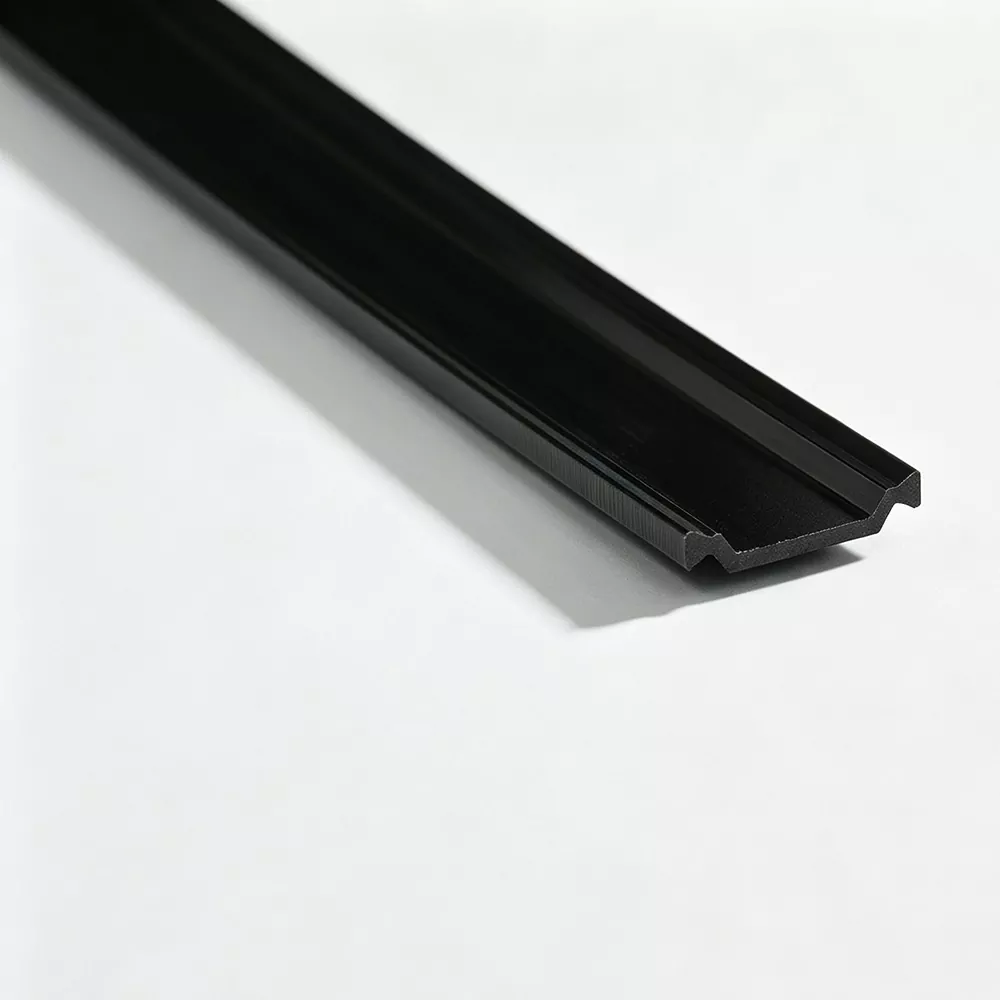
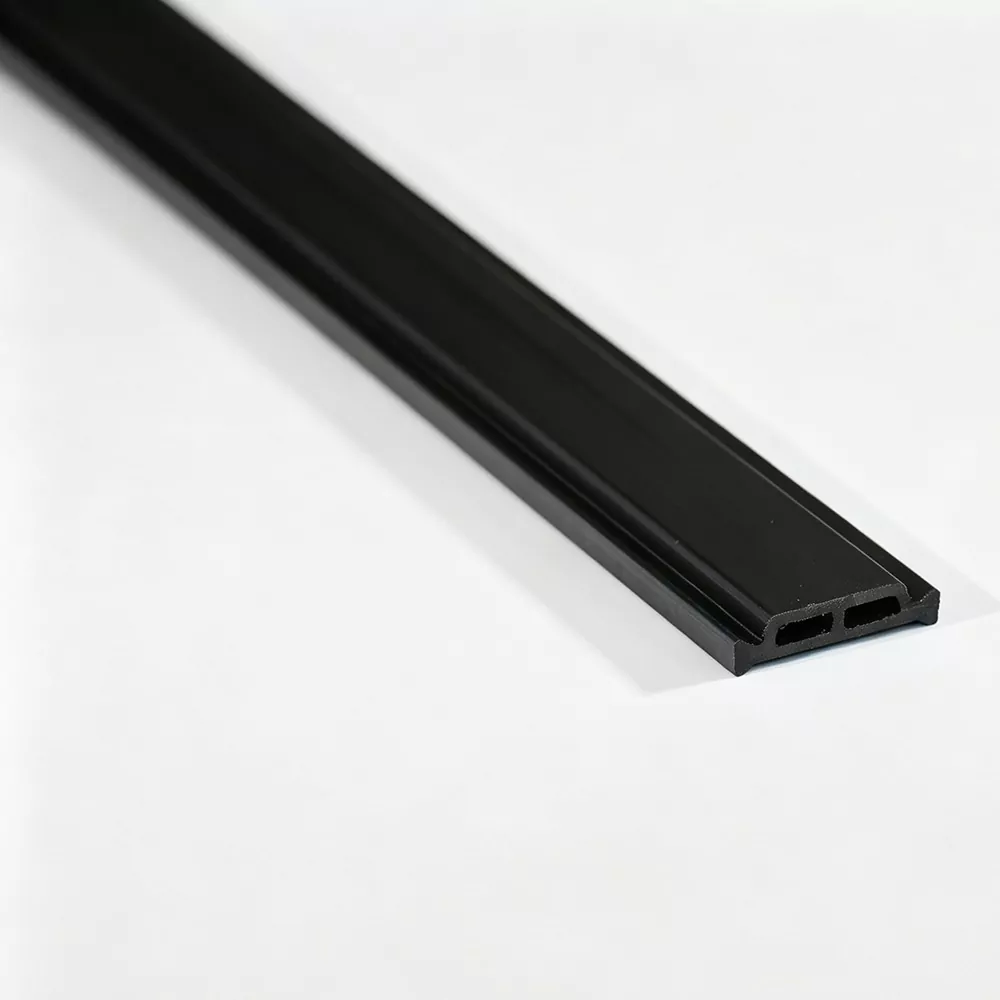
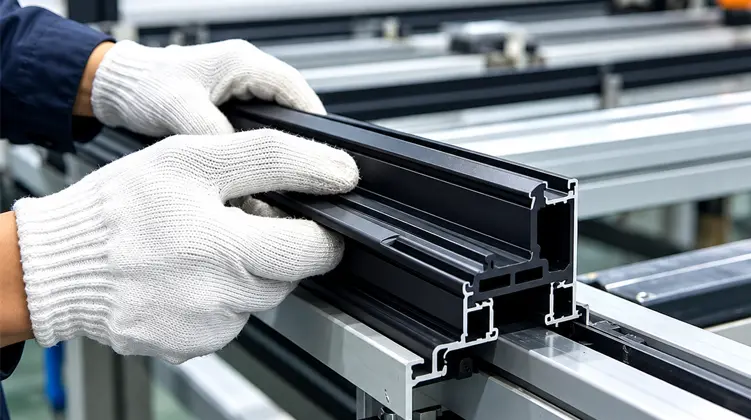
PA66 GF25 Терморазрывные полосыпредставляют собой усиленные изоляционные профили из полиамида, используемые для разделения внутренних и внешних алюминиевых секций и прерывания прямого пути теплопередачи металла через термически разрушенные рамы. Подходящая полоса должна соответствовать алюминиевому профилю, а не выбираться только по названию материала. Ширину, высоту, толщину, геометрию канавок, конструкцию замка, необходимое разделение и процесс сборки следует рассматривать вместе. Материал обычно армируется 25% стекловолокном для повышения жесткости и механической устойчивости. Для архитектурных систем практической целью является профиль, который можно последовательно вставлять или формовать, сохранять свои размеры и оставаться механически связанным с окружающими алюминиевыми секциями.
Оглавление
Нажмите на раздел ниже, чтобы перейти непосредственно к нему.
- Почему важна секция терморазрыва
- Что означает PA66 GF25 на практике
- Как геометрия алюминиевого профиля определяет полосу
- Какие типы профилей обычно используются?
- Где применяются эти изоляционные профили
- Как процесс экструзии влияет на качество профиля
- Что следует проверять при контроле качества?
- На что следует обратить внимание сборщикам?
- Как подготовиться к развитию нового профиля
- Часто задаваемые вопросы
Почему важна секция терморазрыва
Алюминий ценится за свою прочность, устойчивость к коррозии, внешний вид и простоту экструзии, но алюминий также хорошо проводит тепло. Термически сломанная конструкция решает эту проблему, разделяя алюминиевые секции неметаллическим материалом.
В термически разделенном окне, двери или навесной стене внутренняя алюминиевая секция и внешняя алюминиевая секция не должны образовывать один непрерывный металлический путь. Вместо этого между ними располагается полиамидный профиль. Это создает физическое прерывание проводящего пути и поддерживает стратегию термического разделения корпуса.
Таким образом, полоса имеет две работы, которые должны работать вместе. Во-первых, необходимо создать необходимое разделение между алюминиевыми деталями. Во-вторых, он должен оставаться механически связанным с профилем во время сборки и последующего использования. Полоска, обеспечивающая разделение, но неправильно прилегающая к полости, не является практичным решением. Аналогичным образом, полоса, которая подходит по размерам, но не обладает механической стабильностью, необходимой для вставки и прокатки, может создать производственные проблемы.
Тепловая функция
Полиамидная секция прерывает прямую передачу тепла между металлами через раму и поддерживает общую концепцию термического разрыва алюминиевого профиля.
Механическая функция
Профиль должен оставаться в контакте с алюминиевыми профилями и противостоять механическим нагрузкам, возникающим во время установки, прокатки, формования и обслуживания.
Именно поэтому выбор ленты следует начинать с алюминиевого профиля, а не с каталожного названия. Полость, канавка, фиксирующая конструкция и необходимая глубина зацепления обеспечивают фактические инженерные ограничения.
Что означает PA66 GF25 на практике
PA66 относится к полиамиду 66, инженерному термопласту, известному своим сочетанием прочности, жесткости, стабильности размеров и устойчивости к механическим нагрузкам. Обозначение «GF25» указывает на то, что материал содержит 25% армирования стекловолокном. В профиле терморазрыва это усиление используется для повышения жесткости и механической стабильности по сравнению с неармированным полиамидным составом.
25 % армирование стекловолокном
Усиленный профиль из полиамида должен справляться с силами, возникающими при сборке. Во многих термически разрушенных алюминиевых системах полоса вставляется в подготовленные пазы, а затем закрепляется в процессе прокатки. Армирование помогает профилю сохранять стабильную форму при приложении механической силы на пути сборки.
Стекловолокно также влияет на поведение материала, что делает важным контроль процесса. Распределение и ориентация волокон могут влиять на продольную прочность, сопротивление поперечному сдвигу, внешний вид поверхности и постоянство размеров. Поэтому производственный процесс должен контролировать не только температуру экструзии.
Стабильность размеров
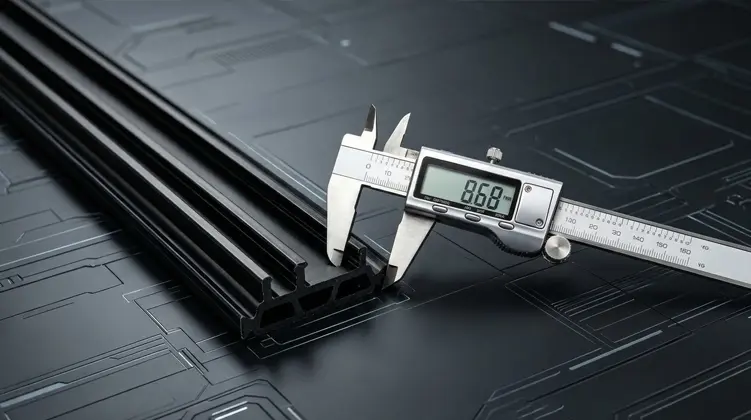
Полоса терморазрыва представляет собой прецизионный профиль, а не простой лист пластика. Его ширина, высота, геометрия стенок, функции фиксации и толщина должны оставаться достаточно постоянными, чтобы соответствовать алюминиевой полости. Небольшие изменения размеров могут повлиять на усилие вставки, глубину зацепления и окончательное механическое соединение.
Условия экструзии, охлаждения и формования способствуют этой стабильности. Слишком агрессивное или плохо сбалансированное охлаждение может повлиять на усадку и форму профиля. Скорость вытягивания также влияет на размеры непрерывной экструдированной секции. По этой причине производство профилей требует скоординированного контроля условий нагрева, скорости, оснастки и охлаждения.
Устойчивость к долгосрочному механическому воздействию
Профили с терморазрывом могут оставаться внутри алюминиевой рамы в течение многих лет. Ожидается, что в течение этого периода материал будет сохранять достаточную механическую целостность, подвергаясь повторяющимся изменениям окружающей среды. Точные требования зависят от рамной системы, местного климата, стандартов проектирования и предполагаемых условий эксплуатации.
- Жесткость:важно для сохранения формы сечения при сборке профиля.
- Размерная последовательность:необходимо для предсказуемого взаимодействия с алюминиевым профилем.
- Сопротивление сдвигу:актуально, когда полоса подвергается воздействию сил, возникающих при сборке и нагрузке профиля.
- Термическая стабильность:актуально, поскольку во время эксплуатации рама испытывает изменения температуры.
- Последовательность процесса:Это важно, когда одна и та же геометрия полосы используется в повторяющихся производственных циклах.
Эти характеристики объясняют, почему вместо обычного пластикового профиля используется армированный конструкционный полимер. Секция терморазрыва должна функционировать как часть конструктивного узла, а не просто как изолирующая прокладка.
Как геометрия алюминиевого профиля определяет полосу
Успешная разработка терморазрыва начинается с фактической экструзии алюминия. Названия продуктов, такие как I-Type, C-Type или T-Type, описывают общие семейства секций, но не заменяют информацию о размерах, необходимую для правильного соответствия.
Наиболее полезный инженерный подход — сравнить алюминиевую полость с соответствующими размерами полиамидной полосы. Взаимосвязь можно резюмировать с помощью следующих факторов.
| Фактор алюминиевого профиля | Соответствующие требования к полосе | Почему матч имеет значение |
|---|---|---|
| Ширина полости | Ширина полосы | Полоска должна занимать предполагаемую полость без чрезмерного ослабления или чрезмерного сопротивления при вставке. |
| Глубина полости | Высота профиля | Высота влияет на то, насколько глубоко полоса входит в алюминиевый профиль. |
| Структура канавок | Запирающая геометрия | Фиксирующие элементы должны правильно взаимодействовать с подготовленными алюминиевыми пазами. |
| Требуемое разделение | Толщина полосы | Толщина способствует предполагаемому разделению между алюминиевыми секциями. |
| Процесс сборки | Совместимость при вставке и прокатке | Секция должна выдерживать выбранный метод производства, не растрескиваясь и не теряя контроля размеров. |
Начните с чертежа или физического профиля
Чертеж экструзии алюминия с размерами обеспечивает наиболее четкую отправную точку, поскольку на нем показаны ширина полости, размеры канавок, геометрия стенок и критические допуски. Физический профиль также может предоставить полезную информацию, когда чертеж недоступен или когда необходимо проверить фактическое выдавливание.
Для разработки наиболее полезная информация обычно включает в себя:
- Ширина и глубина алюминиевой полости.
- Расположение и форма запирающих пазов.
- Требуемое термическое разделение между алюминиевыми секциями.
- Предполагаемое сечение полосы и допуски на размеры.
- Последовательность сборки, используемая для вставки и закрепления профиля.
- Любая известная производственная проблема, например трудная вставка или взлом.
Почему важна точность сечения
Представьте себе полосу, которая немного слишком широка для полости экструзии. Усилие вставки может увеличиться, и установщику или производственной линии может потребоваться большее механическое давление, чем предполагалось. Слишком узкая полоса может создать противоположную проблему: недостаточное зацепление или перемещение во время сборки.
Высота и геометрия замка имеют аналогичное значение. Профиль может выглядеть правильно изолированно, но при этом не входить в конкретную алюминиевую канавку. Вот почему разработку терморазрыва лучше всего рассматривать как систему согласованного профиля.
Ознакомьтесь с доступным ассортиментом профилей из полиамида.вместе с размерами алюминиевого профиля перед окончательной доработкой спецификации.
Какие типы профилей обычно используются?
Разная геометрия экструзии алюминия требует использования разных терморазрывных секций. Семейство профилей обычно идентифицируется по форме поперечного сечения и расположению замков.
Профили I-типа
Секции I-типа обычно ассоциируются с относительно простой геометрией термического разделения. Их окончательная пригодность зависит от ширины, высоты, расположения канавок и условий зацепления алюминиевого профиля. Поэтому обозначение «I» следует рассматривать как семейство профилей, а не как универсальное измерение.
Профили C-типа
Секции типа C имеют другую геометрию зацепления и могут быть выбраны там, где в алюминиевом профиле используется соответствующая полость или запирающая конструкция. Отверстия и боковые элементы должны быть тщательно подобраны к алюминиевому профилю.
Т-образные профили
Профили Т-типа используются там, где алюминиевый профиль имеет геометрию, подходящую для Т-образного профиля зацепления. Точные размеры, положение плеч и детали фиксации определяют, можно ли правильно вставить и закрепить полоску.
Секции специальной формы
В некоторых алюминиевых системах используются канавки или полости, которые не соответствуют стандартным семействам профилей. В таких случаях вокруг фактической экструзии может быть разработано специальное поперечное сечение. Наиболее важным исходным материалом является чертеж алюминиевого профиля или физический образец самого профиля, а также метод сборки и важные размеры.
Где применяются эти изоляционные профили
Термически разрушенные алюминиевые системы используются в нескольких архитектурных приложениях. Хотя цели проектирования в каждом случае связаны, геометрия профиля и механические требования могут различаться в зависимости от конструкции рамы.
Алюминиевые окна
Профили с терморазрывом устанавливаются между внутренними и наружными алюминиевыми секциями оконных рам и створок. Полоса поддерживает термическое разделение, оставаясь при этом механически закрепленной внутри конструкции рамы.
Алюминиевые двери
Дверные профили требуют стабильного соединения, поскольку готовая сборка может подвергаться многократному открытию, закрытию, манипуляциям и воздействию окружающей среды. Секция терморазрыва должна оставаться совместимой с выбранным процессом фиксации и прокатки.
Системы навесных стен
Каркас навесной стены может включать стойки, фрамуги и соответствующие термически разделенные алюминиевые секции. Размеры профиля могут существенно различаться в разных системах, поэтому соответствие геометрии остается важным.
Другие архитектурные алюминиевые профили
Для специальных термически разделенных профилей также могут потребоваться нестандартные изоляционные секции. Разработка индивидуального профиля может учитывать необычные размеры, структуру канавок или ограничения сборки.
Условия применения также следует учитывать при выборе рецептуры материала и геометрии профиля. Каркас, установленный в среде с переменной температурой, может подвергаться повторяющимся пространственным перемещениям, в то время как фасадная система может предъявлять дополнительные механические и экологические требования.
Важно отличать тепловую функцию полосы от общих тепловых характеристик готового каркаса. Полоса прерывает прямую проводимость через алюминиевый профиль, но окончательное тепловое поведение окна, двери или навесной стены также зависит от стекла, уплотнений, геометрии рамы, воздушных камер, соединений и деталей установки.
Как процесс экструзии влияет на качество профиля
Устойчивость профиля терморазрыва во многом зависит от способа обработки армированного полиамидного компаунда. Контролируемая последовательность производства помогает поддерживать стабильное поперечное сечение от сырья до готовой длины.
Смешивание материалов
Смола PA66 и стекловолокно подготавливаются и контролируются перед входом в процесс экструзии.
Экструзионное формование
Армированный материал проходит через профильную оснастку для создания необходимой геометрии поперечного сечения.
Охлаждение и формование
Условия охлаждения и скорость вытягивания контролируются для стабилизации размеров после экструзии.
Точная резка
Непрерывный профиль разрезается или подготавливается в требуемой форме поставки для последующего использования.
Контроль сырья
Исходный материал оказывает прямое влияние на поведение при экструзии. Входящие материалы из PA66 и стекловолокна можно проверить на предмет таких характеристик, как индекс текучести расплава, содержание армирования и состояние влажности. Управление влажностью особенно актуально при переработке полиамида, поскольку содержание воды может влиять на поведение расплава и конечные характеристики материала.
Температура экструзии и скорость вытягивания
Армированный полиамид должен обрабатываться в контролируемых температурных условиях, чтобы расплав равномерно заполнял форму профиля, не создавая ненужной деградации или нестабильности размеров. Скорость вытягивания также влияет на размер профиля, поскольку экструдат может менять размеры по мере охлаждения.
По этой причине температуру и скорость линии следует рассматривать как скоординированный процесс, а не как изолированные параметры. Если профиль содержит узкие канавки или небольшие замки, даже небольшие изменения в размерах могут повлиять на окончательную посадку.
Охлаждение и формование
Охлаждение является одним из важнейших этапов стабильности профиля. Система охлаждения должна отводить тепло контролируемым образом, чтобы экструдированная секция сохраняла заданную геометрию. Неравномерное охлаждение может способствовать искажению, деформации или несоответствию размеров профиля.
Ориентация стекловолокна
Процесс экструзии также влияет на ориентацию стекловолокна. Контролируемая ориентация может поддерживать продольную прочность, сохраняя при этом необходимые механические характеристики по всему сечению. Это становится особенно актуальным для профилей, которые должны выдерживать усилия вставки и профилирования.
Производственная система, описанная дляСглазитьвключает в себя подготовку материала, несколько параллельных двухшнековых экструзионных линий, формы собственной разработки, системы охлаждения, формование и резку. Процесс организован таким образом, что основные этапы производства остаются в рамках одной производственной системы.
Что следует проверять при контроле качества?
Контроль качества профилей с терморазрывом более полезен, когда он охватывает как производственный процесс, так и готовую продукцию. Окончательная проверка может выявить дефекты, но регулярные проверки в процессе производства позволяют получить более раннюю информацию о смещении размеров или проблемах с поверхностью.
Текущий контроль
Во время непрерывной экструзии производственные образцы можно регулярно проверять на предмет размеров поперечного сечения и видимых дефектов. Параметры процесса также могут быть записаны, чтобы изменения в производственной линии можно было связать с более поздними результатами измерения.
- Ширина и высота поперечного сечения.
- Критические размеры паза и запирания.
- Толщина стенок и симметрия профиля, где это необходимо.
- Дефекты поверхности, деформация или видимые трещины.
- Записи производственных параметров для отслеживания.
Лабораторная оценка
В зависимости от применимых требований дополнительная лабораторная оценка может охватывать плотность, твердость по Шору, прочность на продольный разрыв, прочность на поперечный разрыв, водостойкость, термическое старение и характеристики линейного расширения.
Не все эти тесты отвечают на один и тот же инженерный вопрос. Прочность на растяжение дает информацию о сопротивлении силам растяжения, тогда как поперечная прочность больше связана с напряжениями, действующими поперек профиля. Линейное расширение помогает инженерам понять пространственное движение, связанное с изменениями температуры.
Предотгрузочная инспекция
Перед отправкой готовые полосы можно проверить на внешний вид и размеры. Прямые профили могут быть изготовлены длиной, например, 6 метров за штуку, а подходящие характеристики также могут поставляться в бухтах, например, по 500 метров в рулоне. Практичная форма поставки зависит от геометрии профиля и требований к последующей сборке.
При необходимости товар может сопровождаться отчетом об инспекции на английском языке. Четкая информация о проверке может помочь производственным группам убедиться, что полученный профиль соответствует согласованной спецификации.
| Этап проверки | Основное внимание | Цель производства |
|---|---|---|
| Входной контроль материалов | Состояние материала и характеристики арматуры | Подтвердите, что исходное соединение подходит для контролируемой экструзии. |
| Внутрипроизводственный контроль | Размеры и состояние поверхности | Обнаруживайте смещение профиля до завершения длительного производственного цикла. |
| Лабораторные испытания | Механические, термические и физические характеристики | Оценить свойства на соответствие применимым техническим требованиям. |
| Предотгрузочная инспекция | Внешний вид, размеры и соответствие порядку | Перед отправкой проверьте готовый профиль. |
На что следует обратить внимание сборщикам?
Даже точно экструдированная полоса может создать проблемы, если алюминиевый профиль, инструменты и условия сборки не подобраны должным образом. Поэтому вставку и прокатку следует рассматривать как часть конструкции профиля, а не как отдельные последующие задачи.
Сила вставки
Полоса, входящая в алюминиевый паз с чрезмерным сопротивлением, может указывать на несоответствие размеров, неподходящую геометрию замка или состояние сборки, требующее регулировки. Высокая сила вставки может увеличить риск повреждения профиля, особенно если секция имеет узкие стенки или острые замки.
Трещина во время сборки
Растрескивание не следует автоматически приписывать самому материалу. Возможные причины могут включать чрезмерную механическую силу, неподходящую геометрию канавок, слишком малые размеры, плохое выравнивание или неправильные условия обработки. Анализ процесса экструзии алюминия и последовательности сборки вместе часто оказывается более продуктивным, чем рассмотрение полосы по отдельности.
Недостаточная прочность на сдвиг
Окончательное соединение должно выдерживать нагрузки, ожидаемые при транспортировке и обслуживании. Если зацепленная полоса не обеспечивает достаточного сопротивления относительному перемещению между алюминиевыми секциями, проблема может быть связана с геометрией профиля, характеристиками материала или процессом прокатки.
Стабильность на всей производственной линии
Профиль, который хорошо работает во время одного пробного запуска, также должен вести себя стабильно и во время повторного производства. Постоянные размеры полосы облегчают поддержание стабильных условий вставки и прокатки нескольких партий экструзии алюминия.
- Проверьте алюминиевую канавку:убедитесь, что полость чистая, имеет правильные размеры и совместима с полоской.
- Проверьте выравнивание вставки:несоосность может увеличить силу и повредить край профиля.
- Проверьте условия прокатки:убедитесь, что механический процесс соответствует геометрии полосы.
- Отслеживайте соответствие размеров:сравнивайте входящие и текущие измерения профиля, когда появляется неожиданное поведение сборки.
Эти проверки особенно полезны при переходе от экструзии прототипа к повторному производству, поскольку небольшая разница в размерах может стать гораздо более заметной, когда непрерывно обрабатывается профиль большой длины.
Как подготовиться к развитию нового профиля
Разработать раздел терморазрыва для нового алюминиевого профиля проще, если информация систематизирована до рассмотрения инструментов. Цель состоит в том, чтобы определить полное соединение между полиамидной секцией и алюминиевым профилем.
Последовательность практической разработки может состоять из нескольких этапов:
- Рассмотрите чертеж алюминия:определить размеры полости, геометрию канавок, толщину стенок и критические допуски.
- Подтвердите требование термического разделения:определите предполагаемое расстояние между внутренними и внешними алюминиевыми секциями.
- Определим сечение полосы:установите ширину, высоту, толщину, детали запирания и любые особенности.
- Посмотрите процесс сборки:подтвердите направление вставки, метод прокатки и ожидаемую механическую силу.
- Оцените поведение производства:проверьте стабильность размеров, качество поверхности и работоспособность сборки.
- Завершить разработку спецификации производства:задокументируйте согласованную геометрию профиля, конструкцию материала, точки контроля и форму поставки.
Используйте алюминиевый профиль в качестве основного ориентира
Самая распространенная ошибка при разработке профиля — начать с стандартного размера полосы и попытаться заставить алюминиевый профиль соответствовать ему. Более надежный подход — обратный: начните с экструзии и определите участок изоляции вокруг фактического интерфейса.
Физический алюминиевый профиль может быть особенно полезен, когда чертеж экструзии не полностью отражает производственные вариации. Сравнение чертежа с реальным разрезом помогает выявить практические проблемы, такие как глубина канавок, радиус кромки или локальные различия в размерах.
Соблюдайте температурные и механические требования вместе
Полоса не должна быть предназначена для термического разделения, а ее механическое зацепление рассматривается как второстепенная мысль. Обе функции связаны. Более толстая секция может изменить соотношение полостей. Другая форма фиксации может изменить силу вставки. Более плотная посадка может повлиять на поведение сборки. Поэтому инженерные решения должны учитывать все поперечное сечение.
Планируйте повторяемость
Хороший раздел не должен работать один раз. Он должен обеспечивать возможность последовательного экструдирования, контролируемой резки или свертывания в рулоны, транспортировки без ненужной деформации и многократной сборки с предсказуемым поведением.
Понимание термина при поиске товаров
Когда инженеры или отделы закупок ищутPA66 GF25 Терморазрывные полосы, поисковый запрос часто представляет собой техническое требование, а не отдельный универсальный продукт. Часть «PA66» идентифицирует семейство полиамидов, а «GF25» указывает на 25% усиление стекловолокном. Остальные характеристики по-прежнему зависят от алюминиевого профиля и предполагаемого процесса сборки.
По этой причине оценка продукта должна перейти с уровня ключевых слов на инженерный уровень. Технически подходящая полоса определяется сочетанием материала, размеров сечения, геометрии запирания, стабильности производства и совместимости с целевым алюминиевым профилем.
Часто задаваемые вопросы
Для чего используются терморазрывные ленты?
Они используются для разделения внутренних и наружных алюминиевых секций и уменьшения прямой теплопередачи через термически разрушенные алюминиевые профили. Полоса также обеспечивает механическое соединение внутри алюминиевого профиля, если геометрия и процесс сборки правильно подобраны.
Из какого материала изготовлены эти терморазрывные профили?
Материал сердцевины — нейлон PA66, армированный 25% стекловолокном. Эта усиленная конструкция обычно обозначается как PA66 GF25 и выбрана из-за жесткости, стабильности размеров и механических характеристик, необходимых для термически разрушаемых алюминиевых систем.
Какие типы профилей обычно доступны?
Общие семейства секций включают профили I-типа, C-типа и T-типа. Для алюминиевых профилей также могут быть разработаны профили специальной формы с необычными размерами полостей или геометрией запирания.
Где обычно используются профили терморазрыва?
Типичные области применения включают алюминиевые окна, алюминиевые двери, системы навесных стен, стойки, фрамуги и другие архитектурные алюминиевые профили, которые требуют термического разделения между внутренней и внешней секциями.
Можно ли настроить сечение?
Да. Индивидуальный профиль может быть разработан на основе чертежа или физического профиля алюминиевого профиля с учетом ширины, высоты, толщины полосы, структуры канавок, геометрии замка и предполагаемого метода сборки.
Какая информация полезна для индивидуальной терморазрывной ленты?
Полезная информация включает в себя чертеж или физический профиль алюминиевого профиля, необходимые размеры полосы, структуру фиксации, целевое термическое разделение, а также метод вставки или профилирования, используемый во время сборки.
Какие формы поставок можно использовать?
Подходящие спецификации могут поставляться в виде прямых полос длиной 6 метров за штуку или в виде намотанных профилей, например, по 500 метров в рулоне. Практическая форма зависит от геометрии профиля и последующего производственного процесса.
Какие качественные характеристики следует оценивать?
Оценка может включать размеры профиля, внешний вид, плотность, твердость по Шору, прочность на продольный и поперечный разрыв, водостойкость, термическое старение и характеристики линейного расширения в соответствии с требованиями, применимыми к предполагаемой системе.
Может ли техническая помощь решить проблемы сборки?
Техническая поддержка может помочь решить вопросы, связанные с проектированием пазов профиля, вставкой полосы, условиями прокатки, а также распространенными проблемами, такими как трудная вставка, растрескивание или недостаточная прочность на сдвиг. Совместный анализ процесса экструзии и сборки алюминия может помочь выявить основную причину.
Как инженерам следует сравнивать различные варианты терморазрывных полос?
Сравните конструкцию материала, размеры профиля, геометрию замка, соответствие размеров, совместимость сборки, подход к проверке и форму поставки. Наиболее значимое сравнение основано на том, насколько хорошо полоса соответствует реальному алюминиевому профилю, а не только на названии продукта.
Практический контрольный список спецификаций
Прежде чем завершить разработку профиля терморазрыва, полезно подтвердить основные технические переменные в одном месте. Приведенный ниже контрольный список можно использовать при проверке профиля, общении с поставщиком, подготовке оснастки или утверждении производства.
- Подтвердите требования к конструкции материала PA66 и 25% армированию стекловолокном.
- Измерьте ширину и глубину алюминиевой полости.
- Проверьте форму канавки и геометрию фиксации.
- Определите необходимую толщину полосы и размер разделения.
- Проверьте поперечное сечение полосы на соответствие реальному алюминиевому профилю.
- Перед утверждением производства проверьте условия установки и профилирования.
- Подтвердите точки контроля размеров и приемлемые допуски.
- Проверьте необходимую форму прямой или спиральной подачи.
- Задокументируйте согласованный чертеж профиля и важные технические характеристики.
- Храните записи о производстве и проверках для возможности отслеживания.
Этот контрольный список не заменяет инженерные требования к конкретной оконной, дверной или фасадной системе. Он обеспечивает практическую основу для проверки того, что интерфейс материала и профиля определен до начала производства.
Основная идея остается простой: эффективность терморазрыва начинается с эффективного разделения, но надежная работа системы требует правильно подобранного поперечного сечения, контролируемой экструзии, стабильных размеров и совместимого процесса сборки.
Вам нужно подобрать полосу к вашему алюминиевому профилю?
Поделитесь чертежом алюминиевого профиля, физическими деталями профиля, необходимыми размерами и методом сборки, чтобы можно было просмотреть соответствующую геометрию сечения для вашей термически разрушенной алюминиевой системы.
свяжитесь с нами, чтобы обсудить требования к вашему профилю